陶瓷粉末工况下金属密炼机维修频繁?重点检查转子与密封
陶瓷粉工况下,利拿金属密炼机维修该从哪里入手
陶瓷粉末混炼对设备的磨损远超普通胶料:混炼腔壁、转子棱和轴端密封在高硬度粉体的持续冲刷下逐渐失效,表现为漏粉、分散不均、批次时间拉长。不少工厂习惯"哪里坏了换哪里",结果同类故障反复出现,停机越来越频繁。本文从磨损机理、易损部位排查、维修与更换判断三个维度,梳理利拿金属密炼机维修的思路,帮助设备管理人员减少返修与非计划停机。
为什么陶瓷粉末混炼特别"费"设备
陶瓷粉末(如氧化铝、氧化锆、碳化硅)的硬度远高于腔体钢材。混炼时,粉体在转子棱与腔壁之间被反复挤压、剪切,形成典型的磨粒磨损,最先失效的通常是三个位置:转子棱顶部、混炼腔内壁、卸料门与轴端密封。
磨损带来的不只是零件损耗:转子与腔壁间隙变大后,剪切分散效率下降,混炼周期被迫延长,能耗上升、均匀度波动;密封面磨出沟槽后,漏出的粉尘进入轴承和润滑系统,还会引发二次损坏。常见误区是"哪里漏换哪里"——只换密封却不查转子间隙,新密封在偏磨工况下很快再次漏粉。
维修前,按由外到内的顺序排查
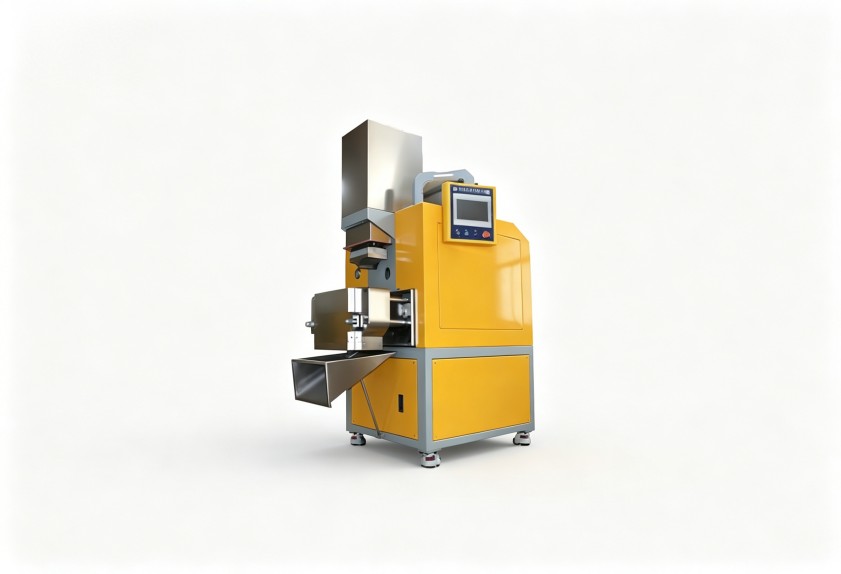
利拿金属密炼机维修中,盲目拆机往往事倍功半,建议按以下顺序推进。
第一步:轴端密封与润滑系统
漏粉是最早可见的信号。检查密封面磨损程度、密封腔积粉情况,以及润滑油是否被粉体污染乳化。润滑失效会同时伤害密封与轴承,需一并处理。
第二步:转子棱与混炼腔间隙
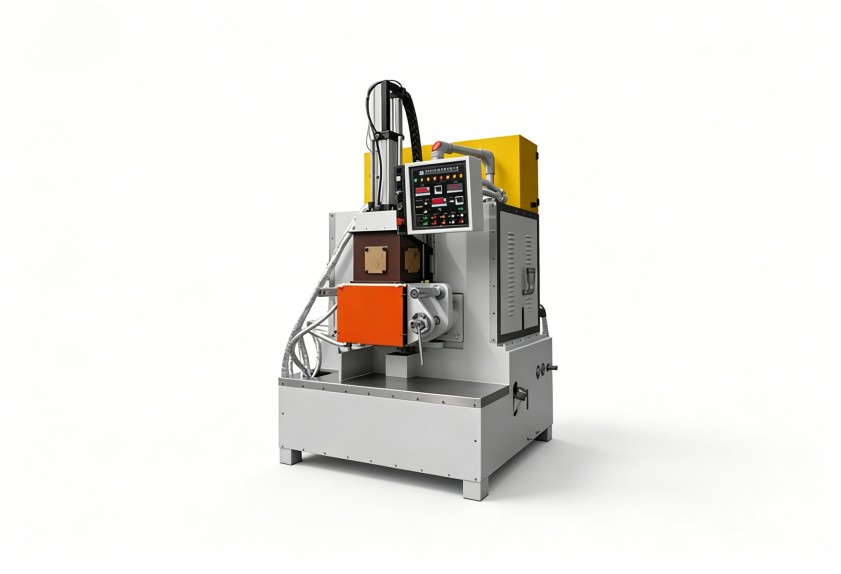
测量棱顶磨损量及转子与腔壁的实际间隙,与装配基准值对比。间隙增大是分散时间变长、电流波动的直接原因;同时检查原有耐磨堆焊层是否脱落、开裂。
第三步:温控与传动系统
混炼温度波动变大,可能是热电偶被物料包裹、冷却水路结垢,未必是温控表故障;异响与振动则要检查减速机、联轴器与轴承——传动系统带病运行会加剧转子与密封的偏磨。
局部修复还是更换部件,怎么判断
这是维修决策中最常见的纠结,可参考三个维度:
- 母材状态:磨损集中在棱顶、母材无变形裂纹时,堆焊或热喷涂修复通常可行;母材开裂或多次补焊后变形,修复意义有限。
- 修复成本与预期寿命:修复费用接近新件、且修复后使用寿命明显偏短时,直接更换更合理。
- 停机与备件周期:维修周期越长,停机损失越大,高磨损工况可同步评估耐磨升级方案。
无论选择哪条路径,修复后都应复检间隙,并完成空载与带料试机,确认分散效果与密封状态后再恢复满负荷生产。
想降低维修频次,功夫在维修之外
- 工艺侧:控制填充系数,避免长期过载运行;换料时规范清机,防止残留物料硬化后加剧磨损。
- 维护侧:将间隙测量、密封检查纳入定期点检并留存记录,用磨损趋势判断更换时机,而不是等漏粉停机才处理。
- 配置侧:选购或大修时可评估耐磨堆焊、表面硬化处理、可更换衬板等方案。利拿实业支持全流程非标定制,可结合具体粉体特性评估耐磨配置,其全球本地化售后服务网络也有助于缩短备件与维修响应时间。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。