堆叠式炼胶机下片温度反复波动?先排查生产流程这几个环节
堆叠式炼胶机生产流程里,下片温度波动从哪查起
做橡胶密封件的工厂,多少都遇到过这种情况:同一批胶料,上午下片柔软服帖,下午就发硬发黏,包辊状态跟着变差,预成型和硫化也跟着出废品。不少人第一反应是查配方、查原材料,却忽略了热炼这一段。堆叠式炼胶机生产流程看似固定成熟,辊温、堆积胶量、热炼时间任何一环松动,都会直接写在下片胶料的状态上。下面按流程顺序逐段拆开看,帮您把波动源头找出来。
先把流程走一遍
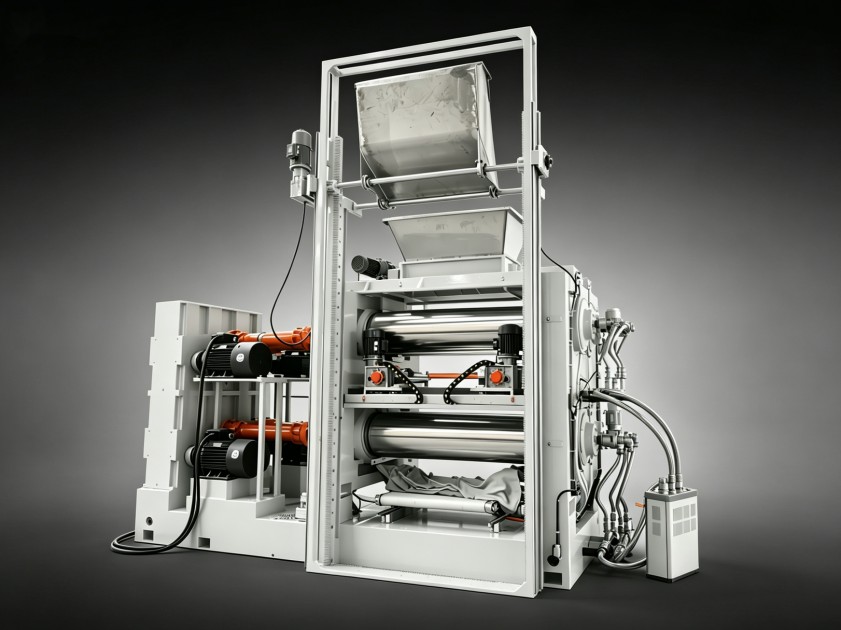
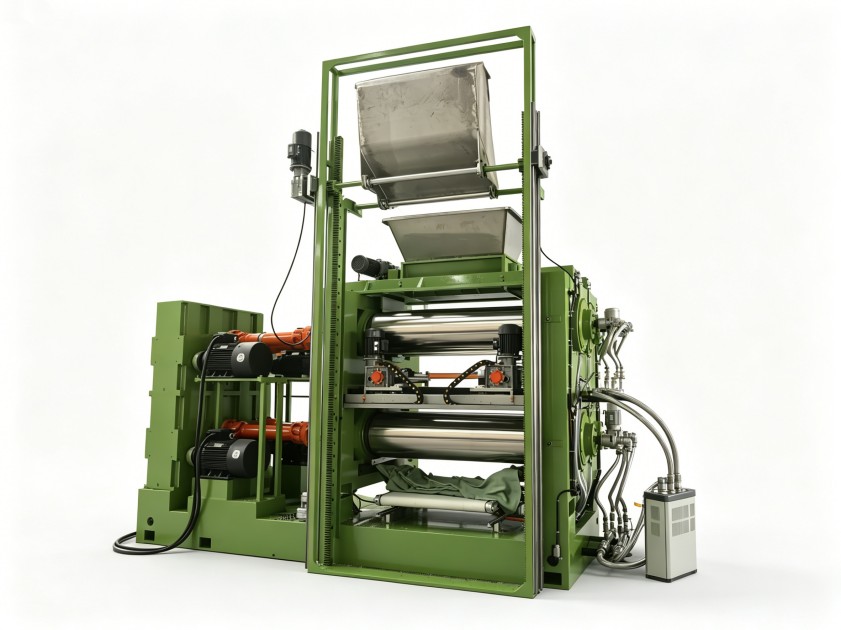
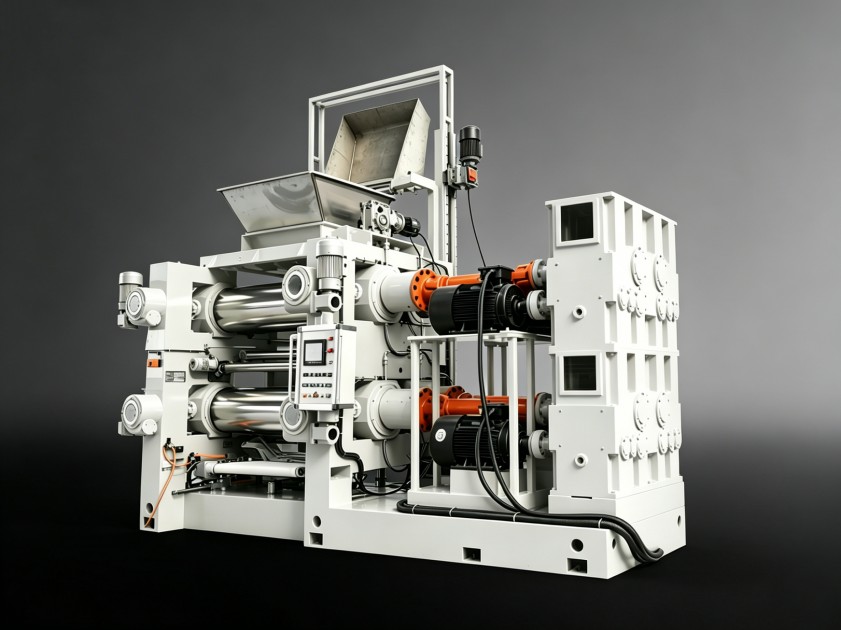
堆叠式炼胶机通常接在密炼机之后:母炼胶由输送装置送入上层辊筒,完成接胶、压匀和初步热炼,再落到下层辊筒做精细热炼,最后连续下片或出条,供给后续预成型。上下叠放的好处是占地小、流程紧凑,一台设备完成两段热炼;代价是上下辊的工艺状态互相牵连,上层接胶不稳,下层下片就跟着晃。理解这一点,排查时才不会只盯着某一根辊筒看。
下片温度不稳,多半出在这三个环节
辊温控制不到位
辊筒温控回路老化、导热介质流量不足,辊面实际温度就会偏离设定值。密封件胶料对温度敏感,辊温偏高胶料发黏、焦烧风险上升;偏低则塑化不足、包辊打滑。上下辊之间温差过大,还会让胶料在层间转移时经历二次温度冲击。
堆积胶量忽多忽少
两辊之间的堆积胶靠不断翻滚完成混炼均化。堆积过多,胶料翻滚不充分,容易局部夹生或过热;堆积过少,胶料反复受压容易过炼,门尼黏度往下掉。堆叠结构中,上层向下层送料的节奏不稳,也会直接表现为下层堆积胶忽多忽少。
热炼时间与操作差异
同一条流程,不同班次的热炼时间和过辊次数不一致,胶料状态自然前后不一。割胶、翻炼、打三角包如果全靠人工手感,波动很难避免。挡胶板位置变化会改变胶料在辊面上的停留时间,属于容易被忽视的变量。
排查顺序:从下片端倒着往前查
建议先测下片胶料的实际温度和门尼黏度,确认波动是持续存在还是分时段出现;再对照辊温记录,看设定值与实测辊面温度的偏差;然后观察堆积胶的形态和翻滚状态,判断用量是否合适;最后核对各班次的热炼时间与操作手法。从后往前倒推,通常比一上来就拆设备省时间,也更容易锁定真正的原因。
设备层面可以提前做的预防
工艺纪律之外,设备配置决定了波动的下限。带自动循环温控的辊筒能缩小设定值与实际辊温的偏差;合理的辊筒传热结构让辊面温度更均匀;自动割胶翻胶装置、可调挡胶板则把人为操作差异降下来。利拿实业在橡塑设备领域积累了15年以上研发经验和70多项自主专利技术,可按胶种特性与产能要求提供非标定制方案,让热炼流程更贴合实际工况。
把堆叠式炼胶机生产流程中每一环的参数固化下来、留下记录,温度波动这类问题才有持续收敛的可能。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。