电缆料一提速就起疙瘩?高效挤出机先过温控与螺杆这两关
电缆料一提速就起疙瘩?一台高效挤出机要过温控和螺杆这两关
做电缆料的厂家大多遇到过这种情况:线速度往上提,料面就开始冒疙瘩、带焦粒,甚至拉出竹节纹,最后只能降速保质量,产能和交期跟着受压。很多厂的第一反应是调配方、怪操作,或者换一台转速更高的设备,结果问题依旧。提速后出现的多数表观缺陷,根子往往在设备的塑化能力与温控精度上。下文从疙瘩成因、螺杆构型、分段温控、机头压力四个环节拆开讲,帮您定位问题,也说清一台真正的高效挤出机该具备什么。
先分清疙瘩是哪一种,排查方向才不会错
提速后料面出现的颗粒大体分三类,成因完全不同:
- 生料疙瘩:捏起来偏硬,掰开可见未塑化的白芯,说明物料没"熟透"就出了机头,问题在塑化能力或温度设定。
- 焦粒:黄褐或黑色小点,多因局部过热——螺杆剪切生热过高、流道存在死角滞留,都可能把料"烤糊"。
- 杂质黑点:来源在原料、回料或滤网,与设备性能关系不大,加强进料管理和换网即可改善。
不先分清类型就调机换设备,往往白花功夫。比如焦粒问题靠继续提转速解决,只会雪上加霜。
螺杆构型,决定塑化能力的上限
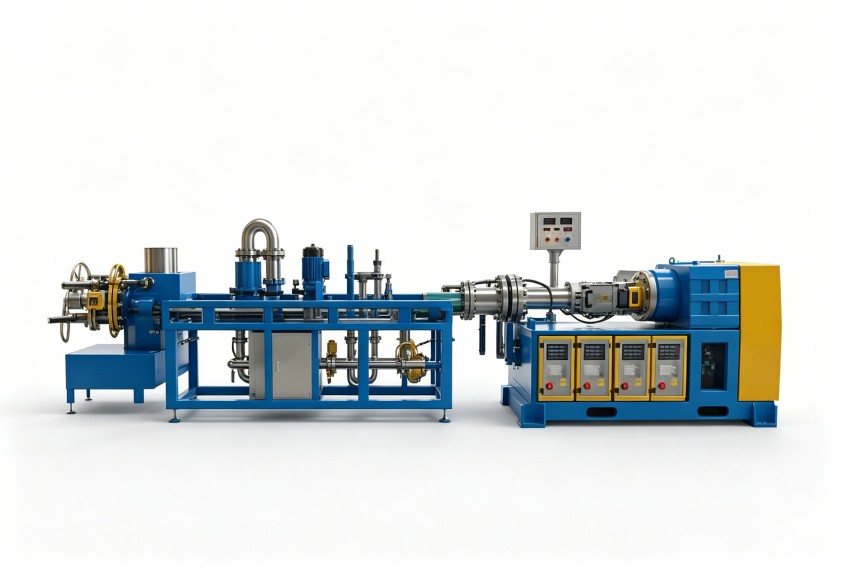
高效挤出机"高"在哪?不是转速表上的数字,而是单位时间内稳定产出的合格料。核心在螺杆:
- 长径比与压缩比要和物料匹配。PVC类电缆料怕过热,剪切要温和;低烟无卤料填充量大,需要更强的分散混炼能力。
- 混炼元件的排布影响塑化均匀度。只靠提转速补产量,剪切热随之上升,焦烧风险反而加大。
- 成熟的厂家会按配方特性做螺杆非标设计,而不是一根螺杆应付所有物料。
提速之后,温控为什么先扛不住
物料都有加工窗口,低烟无卤这类材料的窗口尤其窄——几度波动,表观质量就明显下滑。提速意味着物料在机筒内停留时间变短、剪切生热更集中,温控系统既要加热快,也要冷得下来。
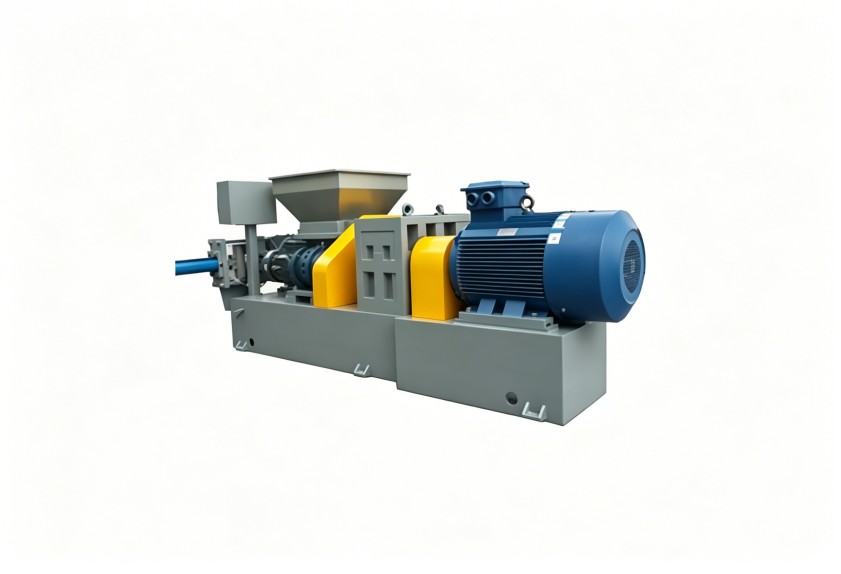
考察设备时别只看温控表上的设定值,要看运行中的实际波动:机筒各段能否独立控温、冷却响应是否及时、机头与机筒的温差能否保持。这些细节,才是提速后质量稳不稳的分水岭。
机头压力稳不稳,看缆料粗细均不均
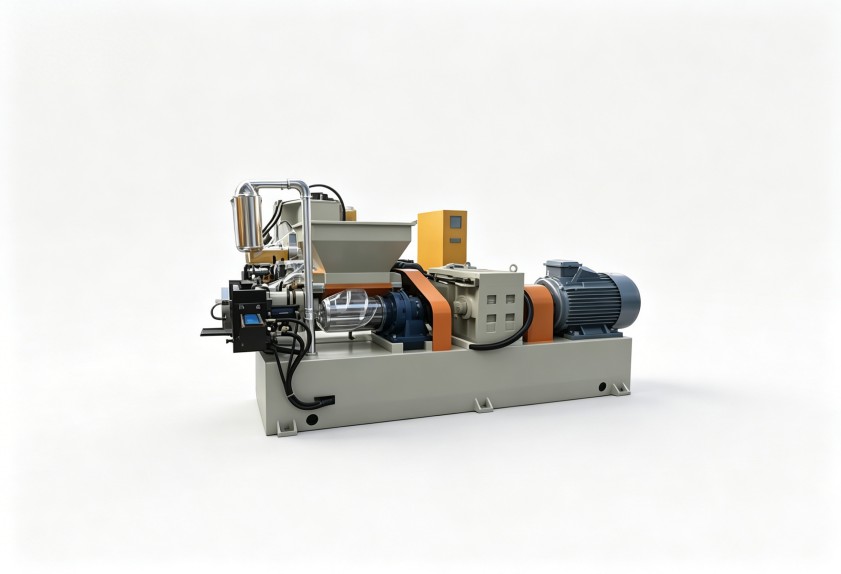
挤出稳定性的另一道关是机头压力。滤网逐渐堵塞会让压力缓慢爬升,带来出料波动,缆料表面出现竹节纹、外径粗细不一。不停机换网结构、无死角的流道设计,能明显降低这类波动;对连续生产的电缆料产线来说,减少停机换网本身就是在提升有效产能。
挑设备时,这样判断"高效"是不是真高效
综合上面的分析,选一台高效挤出机可以重点核对五点:
- 看稳定运行的线速度,而不是峰值转速;
- 看温控分段数量与实际波动控制能力;
- 看螺杆能否按您的主打配方定制;
- 看换网、清机、日常维护是否方便——停机时间也是效率;
- 看厂家是否具备工艺支持能力,而不只是交付设备。
利拿实业在橡塑设备领域拥有15年以上研发经验和70多项自主专利技术,可针对电缆料、低烟无卤等物料特性提供螺杆与温控系统的非标定制方案,帮助产线在提速的同时守住质量。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。