密封件胶料一上炼胶机就粘辊?先排查辊温、速比和加料顺序
密封件胶料在开放式炼胶机上粘辊?按辊温、速比、加料顺序逐项核对
做橡胶密封件的车间大多有个共同烦恼:胶种换得勤、批量又不大,开放式炼胶机上一旦粘辊,操作工就得停机清辊、重新包胶;更麻烦的是可塑度跟着波动,模压出的密封圈尺寸忽大忽小,返工与报废接踵而来。
不少班组的第一反应是怀疑配方,或把辊距一调了之,结果时好时坏。这类问题多数能沿三条线排查:辊温、速比与辊距、加料顺序与翻炼手法。下面按顺序逐项梳理,供工艺和班组人员对照核对。
先分清是粘辊还是脱辊,两者调法相反
粘辊时,胶料趴在辊面上,割刀费劲,下片拉伸变形甚至撕裂,辊缝上方的堆积胶明显发烫。脱辊则相反:胶料在辊面打滑、包不住辊,胶片下垂、卷不成团。
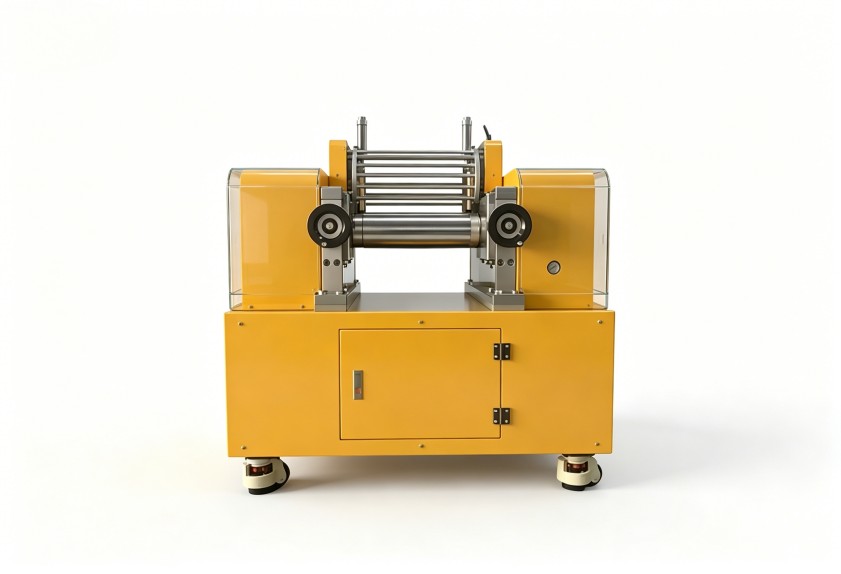
方向判断错了,调整就是反的——粘辊多半要降温、减剪切,脱辊多半要升温、增摩擦。动手前先花两分钟确认症状属于哪一类,比急着调机更省时间。

辊温先测辊面实际温度,再看前后辊温差
- 胶料有"恋热"特性,倾向于包覆温度较高、转速较慢的那个辊。辊温分布一旦乱了,包辊状态就跟着异常。
- 别只看温控柜上的设定值。用测温枪打辊面左、中、右三点,若实测与设定偏差明显,多半是温控响应滞后,或辊筒内水道结垢、流量不足——夏季冷却水温偏高时尤其常见。
- 前后辊要留出适度温差,具体区间按胶种摸索:天然胶体系与丁腈、三元乙丙等常用密封件胶料,对辊温的敏感程度差别不小。
- 加硫化剂、促进剂阶段要把辊温压下来,否则就不只是粘辊,而是整辊焦烧报废。
速比和辊距,要和胶料的承受力匹配
开炼机前后辊之间设有速比,常见范围在1:1.15—1:1.25。速比大则剪切强、分散快,生热也猛。密封件常用的高填充丁腈胶填料多、生热快,辊温稍一失控就越炼越粘。
辊距的把握:塑炼薄通阶段用小辊距没问题;混炼加料阶段,辊缝上方要保留适量堆积胶,分批投料。堆积胶太多会持续生热,太少则吃粉慢、分散不均。调完顺手看两侧挡胶板是否漏料跑粉。
加料顺序和翻炼手法最容易被忽视
沿用多年的加料顺序自有道理:生胶先塑化包辊,再下小料,填充补强料分批加入、吃净再加下一批,软化油放到偏后阶段缓缓加入。油下早了,胶料表面发滑,在辊上打滑又粘辊,粉料也吃不进去。
翻炼别省工序:左右割刀、打三角包或打卷几个来回,让胶料横向换位,配合剂才分散得均匀。密封件对硬度波动敏感,图快直接下片,批次硬度就会飘;下片后充分冷却再叠放,避免胶片自粘。
设备一侧的长期变量:温控精度和辊面状态
同样的工艺参数,在不同状态的开炼机上表现可能差不少,差别主要在辊筒结构、温控装置的响应精度,以及辊面磨损后的中高补偿是否仍然准确。辊面两端磨损不均,胶片厚度和剪切状态都会改变,粘辊也会更频繁。
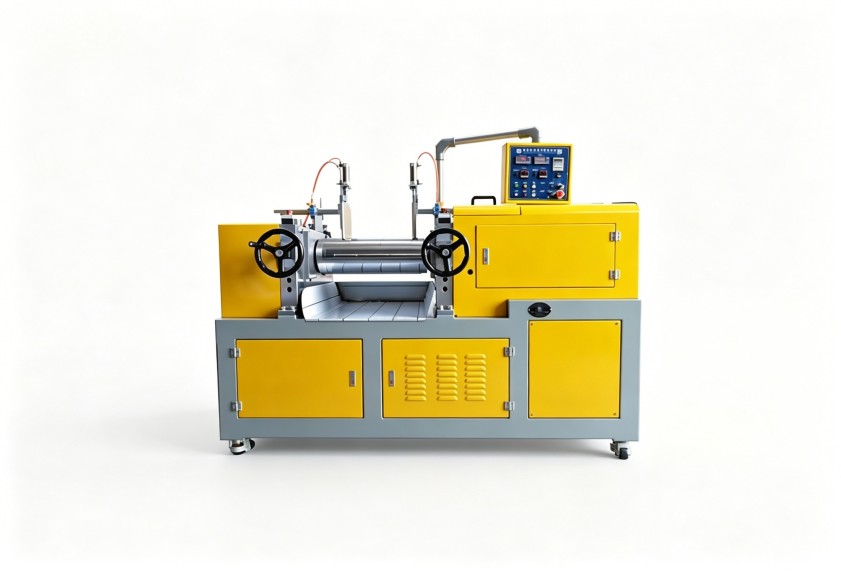
无论排查老设备还是选购新机,建议把辊筒结构、速比范围、温控方式连同胶种配方、产能一起评估。利拿实业支持开放式炼胶机的非标定制,辊筒温控形式、速比配置等可按工况匹配,前期沟通清楚,后续调试会顺得多。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。