翻新轮胎硫化后气泡脱层?温度压力与模具管理这样查
翻新轮胎硫化温度压力不稳?先查这三处工艺与设备问题
翻新轮胎硫化后出现气泡、胎面脱层、花纹缺胶或局部欠硫,会直接影响后续交付节奏和返修成本。很多车间把问题简单归为胶料或操作,却忽略了硫化机轮胎翻新过程中温度均匀性、压力保持和模具配合的共同作用。
本文从工艺参数、设备配置和生产管理三个角度,帮助轮胎翻新产线快速判断异常来源,也为设备升级或换新提供选型思路。
气泡与脱层,不一定只是硫化时间不够
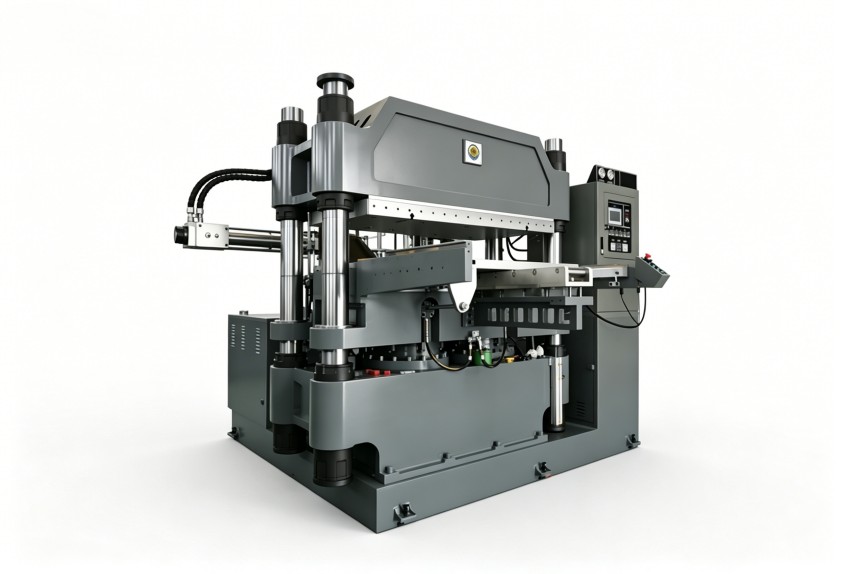
翻新轮胎的硫化过程,本质是让胎面胶、缓冲层与旧胎体在合适温度、压力下完成粘合和交联。温度不足或时间偏短,胶料可能没有达到预期交联状态;压力不稳定,则容易把空气、挥发物封存在界面,形成气泡或脱层。
排查时不要只延长硫化时间。时间过长可能带来能耗上升、胶料性能变化等问题。更合理的顺序是先确认温度曲线,再看压力保持,最后核对胶种、胎体状态和装模定位。
温度均匀性决定硫化质量的下限
热板或模具温差要结合位置判断
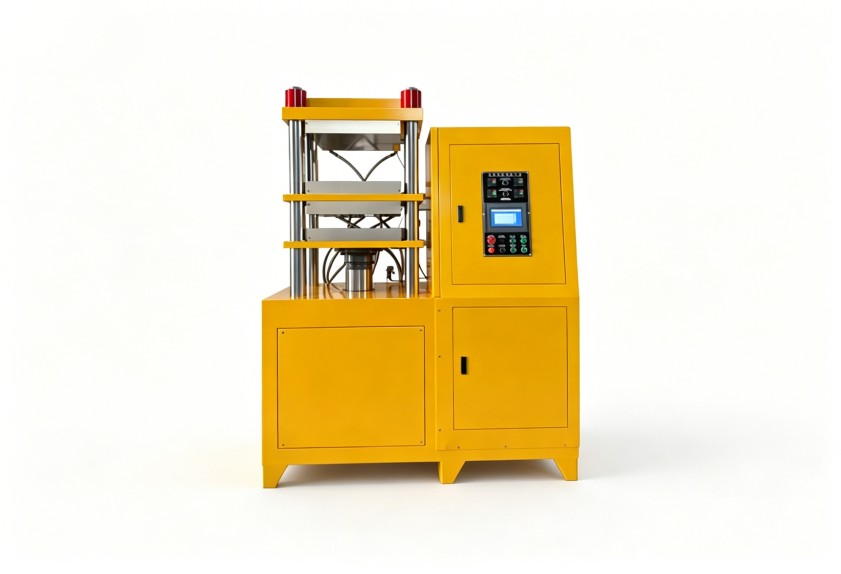
若缺陷集中在胎肩、胎口或同一圆周方向,应优先检查加热系统、热传导路径和模具接触状态。局部温度偏低,胶料流动和交联不充分;局部温度偏高,也可能造成胶料早期焦烧或表面异常。
温控精度不能只看设定值
设备仪表显示温度达标,并不代表模具各区域实际温度一致。测温点布置、传感器状态、保温条件和开合模后的温度恢复速度,都会影响连续生产。翻新胎体规格差异较大时,设备应具备较稳定的温控与曲线记录能力,便于追溯每批产品的工艺状态。
压力保持与模具配合,影响界面排气
硫化压力不足或波动,常见表现是胎面与胎体贴合不紧、花纹棱角不清晰、边缘藏气。检查重点包括:
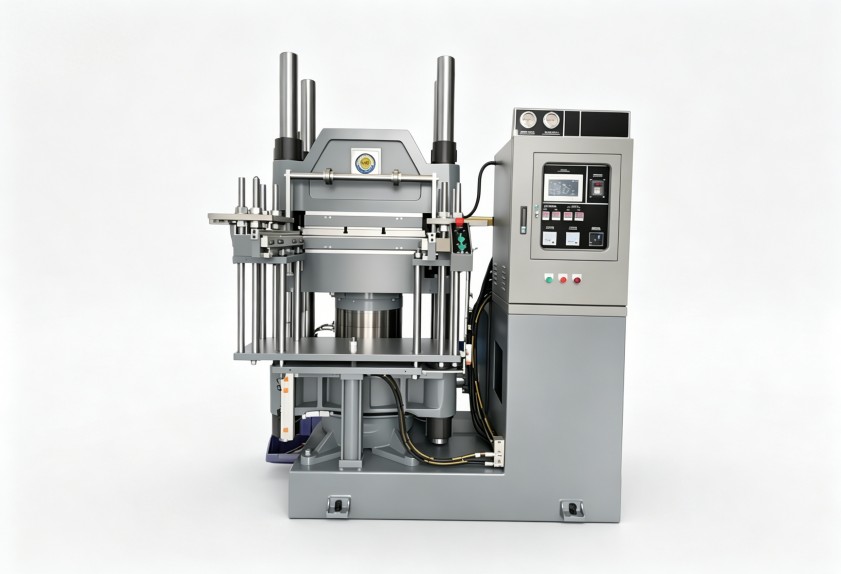
- 合模后压力是否能稳定维持,而不是短时达到后快速下降;
- 模具表面是否有积胶、磨损或定位偏差;
- 胶囊、密封件、管路等部件是否存在老化或泄漏;
- 不同规格轮胎切换时,装模高度、对中方式和压紧动作是否匹配。
轮胎翻新工况经常处理多种规格、不同磨损程度的胎体。若设备调节范围窄、换模不便,即使操作人员经验丰富,也容易依赖反复试错,影响节拍稳定性。
设备选型要兼顾工艺和维护
评估硫化相关设备时,不能只比较外形或单次投入,应结合翻新轮胎的胶种、规格范围、产能节拍和现场环保要求综合判断。温度控制方式、压力稳定性、结构刚性、模具适配性、自动化程度和后期维护空间,都会影响长期使用成本。
日常管理方面,建议建立温度校准、密封件检查、模具清洁和异常批次记录机制。把温度曲线、压力变化、缺陷位置与生产批次对应起来,比凭经验调整更能减少重复问题。
利拿实业拥有15年以上橡塑设备研发经验和70多项自主专利技术,可围绕轮胎制造等场景提供设备配置与工艺协同建议,并结合全流程非标定制能力,帮助客户改善混炼成型环节的稳定性与环保合规水平。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。