密封件焦烧或分散不良?先看金属密炼机温控配置
橡胶密封件焦烧与分散不稳,金属密炼机温控配置该怎么查
橡胶密封件对硫化安全性、尺寸稳定性和批次一致性要求较高。混炼阶段一旦出现温升过快、局部过热、配合剂分散不均,后续可能表现为焦烧、早期硫化或成品性能波动。很多工厂把问题简单归因于配方,却忽略了金属密炼机温控系统与胶料特性、转子剪切、排胶节奏之间的匹配。
本文从温度形成原因、设备配置和现场排查三个角度展开,帮助设备、工艺和采购人员判断温控异常来自冷却能力、参数设定还是维护状态,从而减少盲目换设备或反复调配方的时间成本。
温升不是只看水温,热量来源要分开判断
密封件胶料常包含不同硬度、门尼黏度和配合体系,混炼时热量主要来自转子剪切、物料挤压以及金属接触面传热。若只盯着进水温度,容易忽略“热生成速度”和“热移走速度”的平衡。
- 剪切热偏高:填充系数、上顶栓压力或混炼时间设置不当,会让胶料在转子与室壁之间承受更强剪切。
- 换热不充分:流道结垢、水量不足、温差过小,会让热量不能及时带走。
- 温度反馈滞后:测温位置不能反映胶料真实热点时,操作人员看到的温度可能偏稳,但局部胶料已经过热。
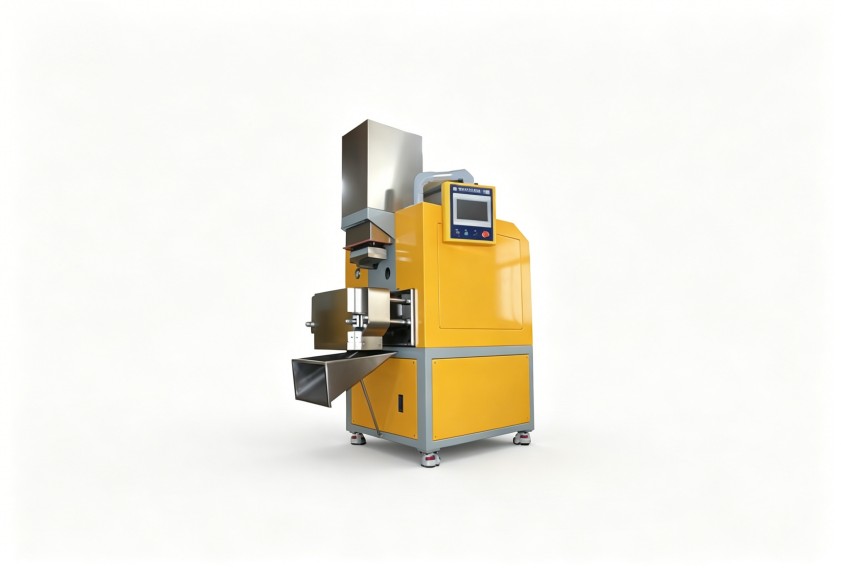
因此,利拿金属密炼机温控系统的价值,不只是提供冷热介质,而是让温度采集、流道换热和混炼动作更好配合,降低密封件胶料在高剪切阶段出现温度尖峰的概率。
三个配置维度,决定温控是否适配密封件工况
转子与室体的热交换配合
不同转子结构会改变胶料流动路径和剪切分布。密封件胶料若黏度较高,仅靠加大冷却水流量未必有效,还要关注室体、转子及相关金属接触面的换热连续性。换热路径越稳定,批次间温度波动越容易控制。
温控精度与工艺窗口
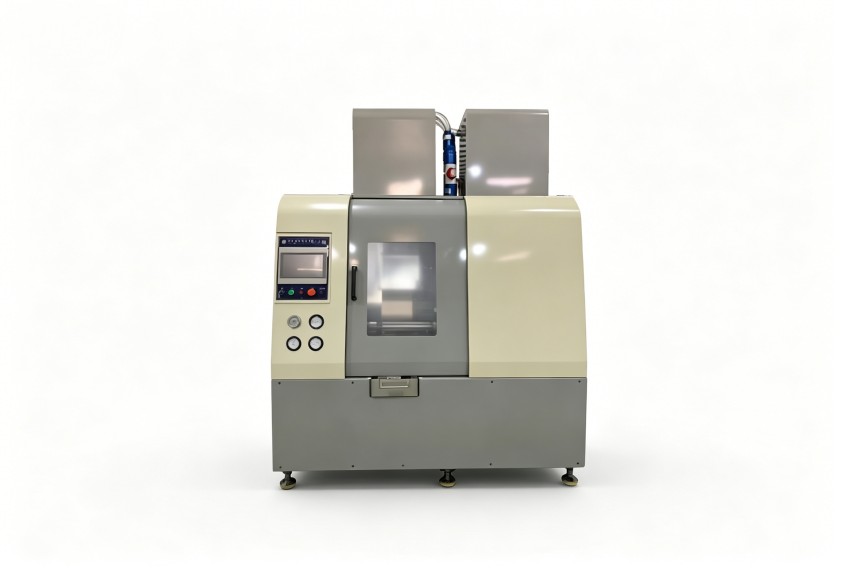
密封件配方通常有适宜的混炼温度区间。温控精度不足时,工艺人员只能靠延长混炼时间或频繁手动调整来弥补,可能带来分散不均、能耗上升等问题。合理的控制逻辑应兼顾升温、保温和冷却阶段,而不是全程采用单一设定。
流道清洁与维护可达性
金属密炼机长期运行后,水质、杂质和沉积物可能影响换热效率。设备设计若便于检查、清洁和维护,日常管理会更轻松;反之,异常往往要等到焦烧、粘模或排胶温度明显波动后才被发现。
现场排查:先确认异常发生在哪个阶段
温度问题不宜一上来就更换配置,可按混炼过程分段记录:
- 投料初期:温升是否过快,若过快,优先检查原料温度、上顶栓压力和初始转子转速。
- 粉料加入后:分散是否变差、电流是否异常波动,判断剪切与温控是否匹配。
- 排胶前阶段:温度是否持续冲高,检查冷却水量、流道状态和排胶时机。
- 批次切换时:温差是否扩大,关注胶种切换后的参数复位、清洁程度和热平衡时间。
这种排查方式能区分“设备能力不足”和“工艺设定不匹配”。如果同样工况下排胶温度逐批升高、冷却阀动作正常但降温变慢,就应重点检查换热面和水路;若不同班次差异明显,则要复核操作参数、投料顺序和记录习惯。
选型或改造时,应把温控放进完整工艺里评估
采购金属密炼机或评估温控改造时,不宜只询问温控范围,还应提供胶种、配方形态、典型黏度、批量、排胶温度要求、车间冷却水条件等信息。设备企业只有结合这些工况,才能判断转子形式、室体换热、控制逻辑和自动化程度如何搭配。
对于橡胶密封件产线,更稳妥的思路是把温控系统与混炼工艺、维护条件一起评估:既要控制过热风险,也要保证配合剂分散和生产节拍。必要时可通过试料、参数记录和分段验证,确认方案是否适合自身材料。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。