

橡胶密封件混炼分散不均?从啮合转子与温控找原因
橡胶密封件硬度波动?啮合机橡胶混炼要先看转子剪切与温控
橡胶密封件对批次一致性要求较高。同一配方如果出现硬度波动、炭黑分散不良、局部焦烧或排胶温度忽高忽低,后道修边、装配和密封寿命都会受到影响。不少工厂一遇到这类问题就先调整配方,却忽略了啮合机橡胶混炼过程中的转子啮合状态、温控稳定性和投料节奏。本文围绕密封件常用胶料的生产异常,说明如何从设备配置与工艺参数两方面排查。
分散不良,不一定只是配方问题
啮合式转子的特点是通过转子之间、转子与混炼室壁之间的复杂作用,让胶料持续受到剪切、折叠和交换。与简单判断“剪切强不强”相比,更应关注剪切是否均匀、胶料是否有稳定的交换路径。
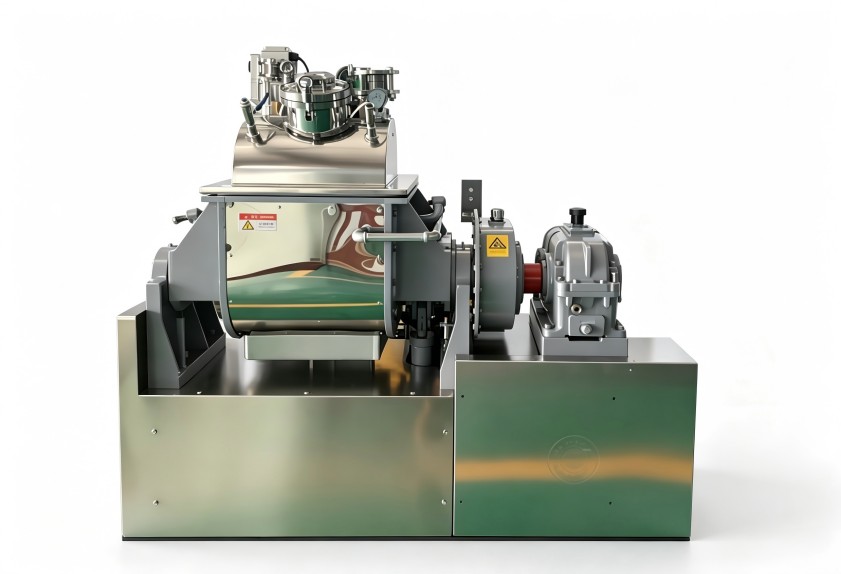
密封件配方中常加入补强填料、软化剂和小料。若投料后短时间内温升过快,胶料黏度下降,剪切传递会变弱,填料容易停留在团聚状态;若混炼时间过长,又可能带来热积累和早期硫化风险。因此,啮合机橡胶混炼的分散效果,取决于转子构型、棱顶间隙、转速匹配和胶料流动状态的共同作用。
现场可先观察三个现象
- 排胶后胶料表面是否反复出现干、散、光亮度不一致;
- 同一车胶不同位置的硬度或颜色存在明显差异;
- 电流曲线波动大,说明胶料在混炼室内的受力状态不稳定。
这些现象不能单独作为设备故障结论,但可以帮助判断问题更偏向分散不足、润滑不当,还是温控与投料顺序不匹配。
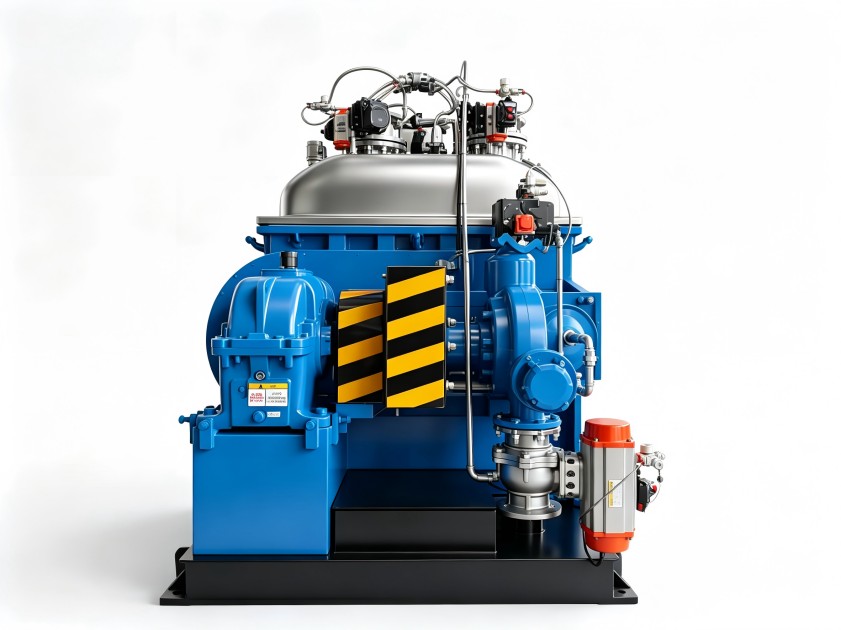
温控精度为什么会影响密封件批次稳定
橡胶密封件胶料通常对温度较敏感。冷却水温、混炼室壁温度、转子内部冷却效果如果不能稳定传递,操作者只能凭经验延长或缩短混炼时间,批次差异就容易被放大。
温控不是把水温调低这么简单。冷却能力过强,胶料初期黏度高、流动性差,可能造成功率负荷偏大;冷却不足,则会使排胶温度上升,增加焦烧隐患。合理的做法是结合胶种、填料加入阶段和油料投放顺序,设定分段温度控制思路,让剪切、分散与温升保持在工艺允许范围内。
填充系数和排胶判断要一起看
填充系数偏低时,胶料难以在混炼室内形成稳定剪切,物料交换不充分;填充系数偏高,则可能造成上顶栓工作不稳定、电流峰值过高、排胶困难。不同胶料的门尼黏度、填料比例和软化剂用量不同,不能直接套用固定数值。
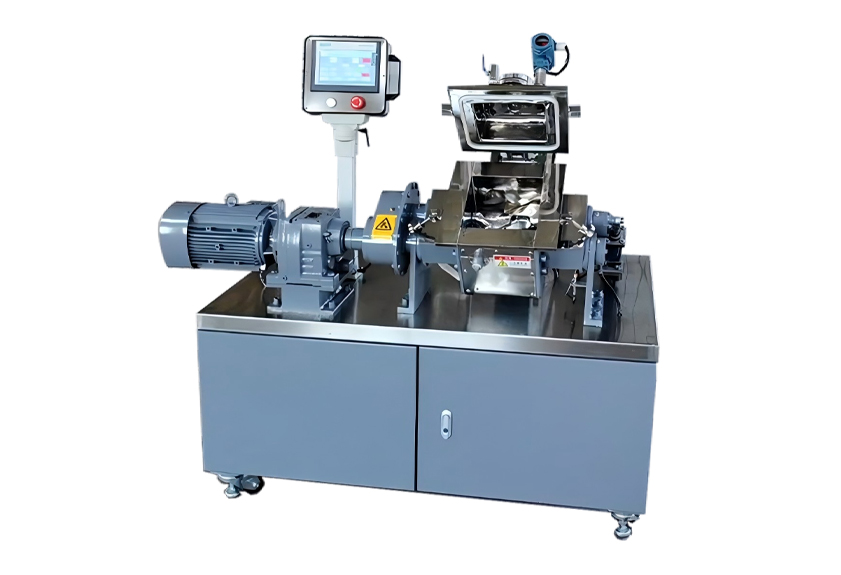
排胶判断也不宜只看时间。时间、温度、功率或能量消耗可以组合使用:时间用于控制基础节奏,温度用于约束热积累,功率变化用于辅助判断胶料塑化和分散状态。把三者结合,比单一经验判断更适合多品种、换料频繁的密封件生产场景。
设备选型与工艺优化的落地建议
规划新设备或改造现有工艺时,建议先整理胶种范围、典型配方、批量大小、换料频率、后续开炼或挤出方式,再讨论容积、转子形式、温控回路和自动化程度。只按单次产量选设备,后续可能面临分散质量、能耗和维护成本之间的失衡。
日常管理方面,应关注密封与润滑状态、温控回路清洁、上顶栓压力稳定性以及操作人员对异常曲线的识别能力。设备状态、参数窗口和操作培训同步建立,才能减少“同一配方、不同批次”的波动。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
