

冷喂料挤出机报价差在哪?先看螺杆温控和密封件工况
冷喂料挤出机价格怎么判断?橡胶密封件产线先看螺杆、温控与维护
橡胶密封件生产中,口型尺寸波动、表面麻面、胶温忽高忽低,往往会让修边、检验和返工量明显增加。此时如果只拿冷喂料挤出机价格做横向比较,容易把“买设备”简化成比数字,却忽略胶料适应性、连续运行稳定性和后期维护成本。本文围绕螺杆结构、温控精度和交付范围,帮助采购与工艺人员判断报价差异来自哪里。
为什么报价不能只按设备大小判断
冷喂料挤出机不需要提前热炼,设备要在连续送料过程中完成胶料塑化、均化和稳定挤出。用于密封件时,胶料硬度、含胶率、填充体系以及断面形状不同,对螺杆剪切、机筒冷却和机头压力的要求也不同。
同样标称规格的设备,如果螺杆构型、机筒材质、温控回路、驱动系统和控制方式不同,报价会有明显差别。低价方案未必不能用,但如果与胶料或工况不匹配,后续可能通过放慢车速、频繁调温、增加返修来弥补,综合成本并不低。
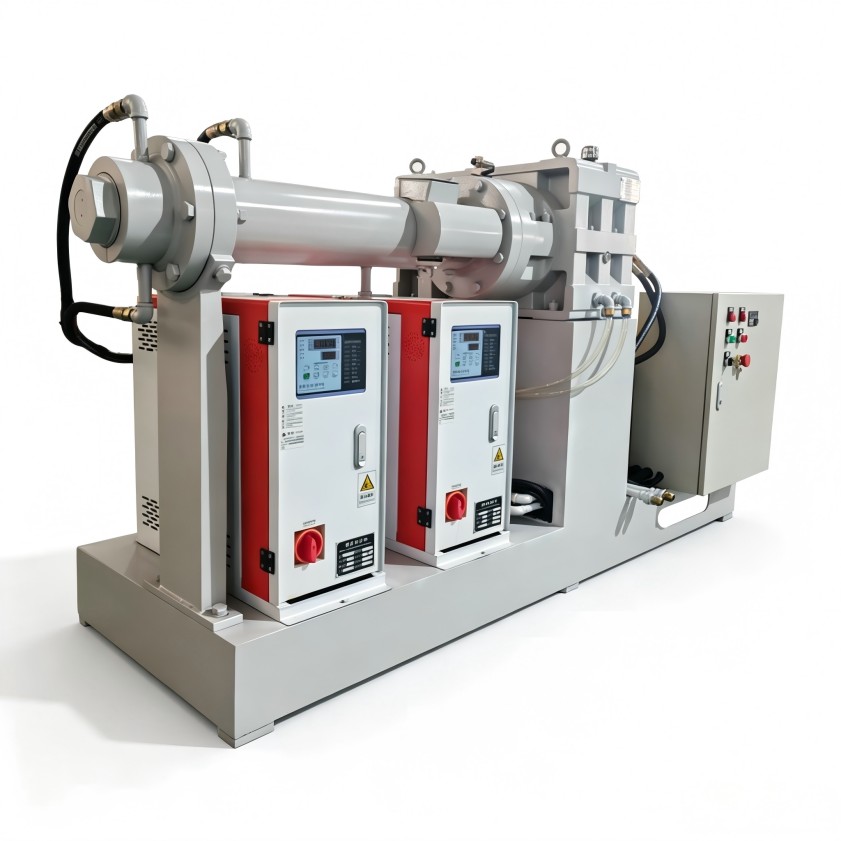
螺杆与机筒配置决定适应范围
螺杆结构要看胶料,而非只看直径
密封件胶料既有偏软、粘性较强的配方,也有硬度较高、流动性受限的配方。螺杆的长径比、螺纹元件组合和剪切区段设计,会影响进料稳定性、塑化均匀性和温升控制。若产品种类多、换料频繁,应关注螺杆构型是否便于清洁和切换。
机筒、衬套与耐磨处理影响维护节奏
含填料的胶料会对螺杆、机筒和流道形成磨损。磨损后,配合间隙变大,可能带来压力波动和出料不稳。询价时应把机筒材质、表面处理、易损件更换方式写入比较项,而不是只看主机外形。冷喂料挤出机价格差异,经常就体现在这些长期影响稳定性的配置上。
温控精度对密封件外观和尺寸的影响
密封件断面通常较小,尺寸公差和表面质量要求较严。胶温过低会造成流动不均、口型出料困难;胶温过高又可能引起早期硫化风险,或导致制品变形。因此,机筒、螺杆、机头分区温控能力需要结合具体工艺评估。
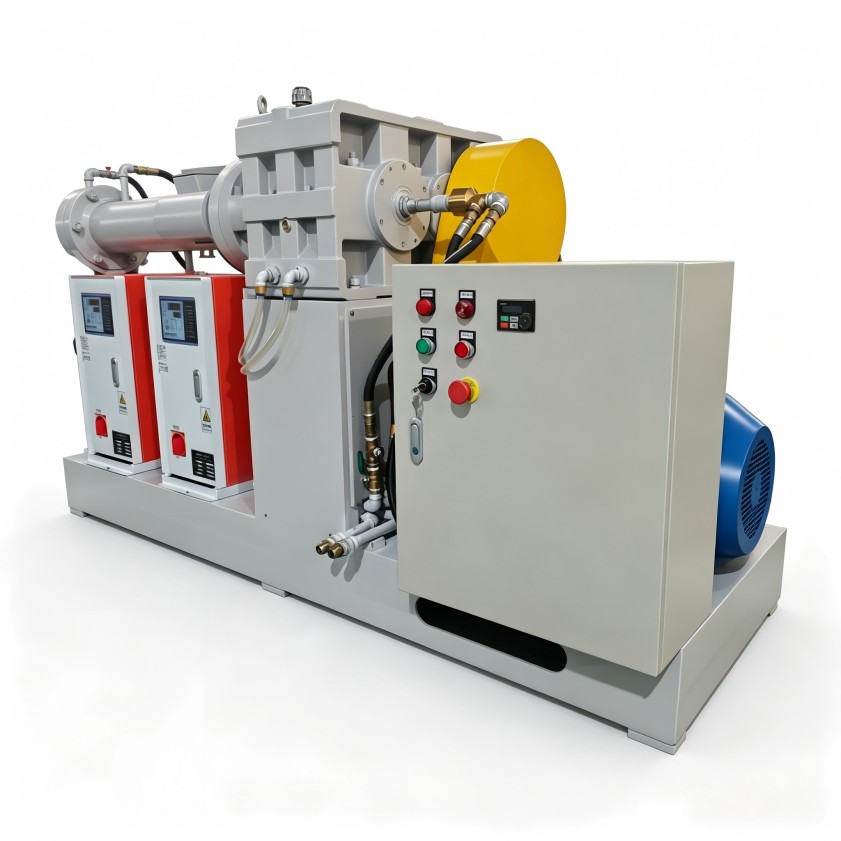
比较报价时,可重点确认:
- 温控分区是否覆盖螺杆、机筒和机头关键位置;
- 冷却与加热响应是否能匹配连续生产节拍;
- 温度数据能否在操作界面清晰显示,便于工艺人员追溯;
- 换色、换料或停机再启动时,清洁和恢复是否方便。
如果设备温控粗糙,即使初期投入较低,也可能把成本转移到废品、返工和交期延误上。
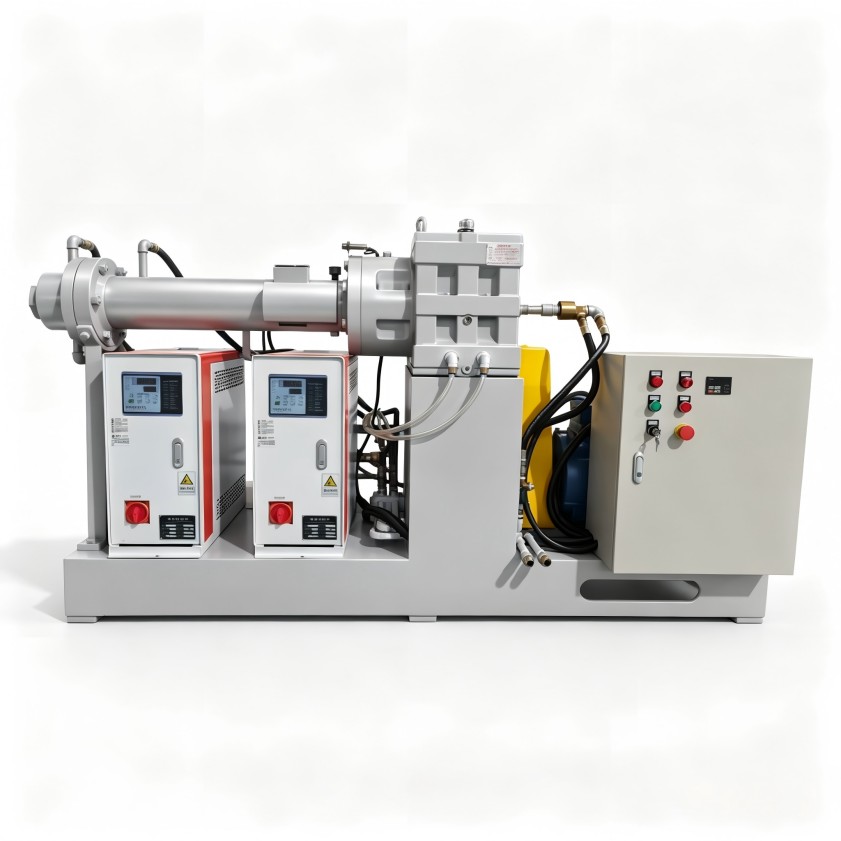
自动化与交付范围要放在同一张清单里比
不同供应商的报价边界可能不同。有的只包含主机,有的涵盖机头、温控系统、电气控制、辅机接口、安装调试和操作培训。若不统一交付范围,冷喂料挤出机价格就缺少可比性。
橡胶密封件企业可先整理以下信息再询价:
- 主要胶种、硬度范围和是否经常换料;
- 制品断面、挤出速度和预期产能;
- 对尺寸稳定性、表面质量和连续运行时间的要求;
- 是否需要对接后续硫化、裁断、收卷或在线检测工序;
- 现场水、电、气、空间及人员维护能力。
这些信息越清楚,方案越容易围绕实际工况配置,而不是用统一机型应付不同需求。
怎样判断投入回报更合理
判断设备投入,不应只问“多少钱一台”,而要看它能否减少温度波动、尺寸异常、停线清理和易损件突发更换。对多品种、小批量密封件产线,换料便利和操作稳定性可能更重要;对单一规格、连续大批量生产,则应更关注耐用性、自动化程度和维护便利性。
利拿实业可结合橡胶密封件的胶料特性与产线条件,从设备配置、工艺适配到交付范围提供整体方案,帮助客户在前期预算与长期运行效率之间取得平衡。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
