

密封件硫化后软硬不一致?先看热板温差与胶料受热
密封件硫化后软硬不一致?温控均匀性要这样排查
橡胶密封件最怕同一模产品出现局部发软、压痕回弹不一致或边缘欠硫。很多工厂第一反应是调整硫化时间或提高设定温度,但如果热板各区域传热不一致,单纯延长节拍,既增加能耗,也可能让其他位置过硫。本文围绕硫化机温度均匀性,从热板状态、模具配合和工艺设定三个方面展开,帮助设备和工艺人员找到更稳妥的改善方向。
温差为什么会体现在密封件上
密封件通常壁厚较薄、截面形状变化明显,胶料在模腔内既要完成交联反应,也要保持尺寸稳定。热板、模具和胶料之间的传热只要存在明显偏差,薄边、厚角或远离测温点的位置就可能出现不同硫化程度。
常见表现包括:
- 同一批次产品硬度手感不一致;
- 分型面附近有轻微粘模或缺胶;
- 压缩回弹测试离散较大;
- 调整配方后问题反而更明显。
这时不能只看温控表上的设定值。显示温度代表某一测点状态,并不等于模腔每个位置的实际受热条件。硫化机温度均匀性需要结合测点分布、升温过程和稳定后的温差综合判断。
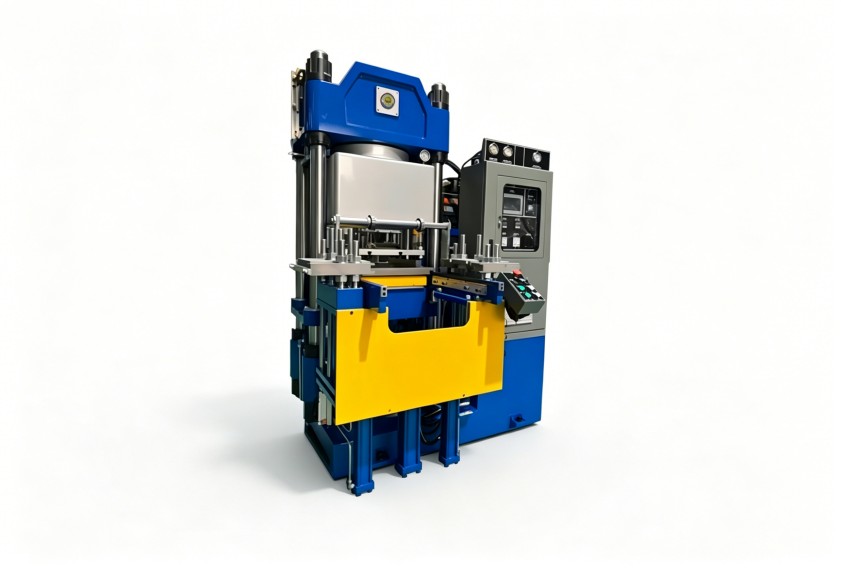
先查热板与温控回路
热板表面状态
热板长期使用后,可能出现局部压痕、异物、平面度变化或热媒通道结垢。模具贴合不紧密时,热量传递会受到空气间隙影响,温差被进一步放大。日常巡检应关注热板清洁、表面损伤和模具支撑是否平稳。
加热方式与测点位置
不同加热结构对升温速度和温度稳定度的影响不同。若测温点靠近热源,而模腔边缘离热源较远,仪表显示正常也不代表边缘胶料受热充分。多区域温控、合理布置测点,有助于更早发现局部偏差。
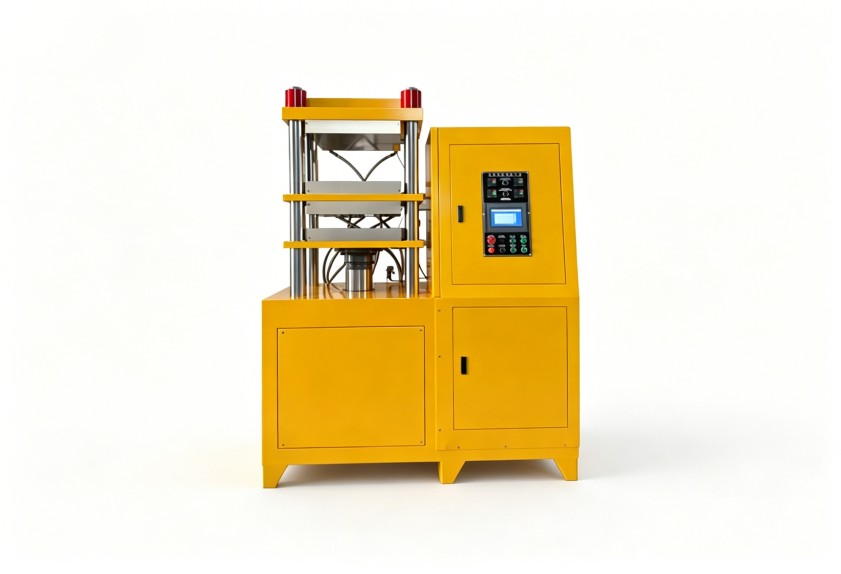
升温稳定时间
刚开机就进入正式生产,热板、机架和模具尚未达到热平衡,前几模产品容易出现波动。对密封件这类尺寸精度要求较高的产品,应给设备留出足够的预热稳定时间,不要用首件试模替代热平衡确认。
模具、合模与工艺参数的联动影响
硫化机温度均匀性不只由设备本身决定,模具结构和合模状态同样关键。模具流胶槽、排气槽、镶件布局会影响胶料流动和热量传递;若合模力分布不均,局部贴合面存在间隙,也会造成传热差异。
工艺参数方面,建议逐项核对:

- 硫化时间:不同厚度区域是否都能满足交联要求;
- 模具温度:设定值与实测值是否长期偏离;
- 排气次数:排气动作是否带走过多热量或造成胶料流动变化;
- 装胶量:料坯形状和摆放位置是否造成局部充填先后差异;
- 换模后的稳定节拍:更换模具后是否重新确认温度分布。
如果只在换胶种、换颜色或季节变化后出现异常,还要考虑胶料门尼粘度、焦烧时间和预热条件的变化,不能把所有问题都归结为加热部件故障。
设备维护与选型应关注什么
日常维护应建立温度点检、热板清洁、模具平行度检查和温控元件校验记录。仅靠操作工凭经验判断,容易把偶发粘模、欠硫误判为配方问题。
新上产线或更换设备时,可重点比较以下配置:
- 温控区域划分是否适配模具尺寸;
- 热板结构是否便于长期维护;
- 合模机构能否提供稳定、均衡的压紧状态;
- 测温点布置是否接近实际成型区域;
- 设备是否支持针对密封件工艺的非标调整。
利拿实业可结合橡胶密封件的胶种、截面结构和产能需求,从设备配置、工艺匹配到售后维护提供整体方案,减少设备交付后反复试错。
排查建议
发现产品软硬不一致时,可按“实测模温—检查热板与模具贴合—核对合模状态—回看工艺参数—验证胶料变化”的顺序处理。先定位偏差发生在固定区域、固定模具还是固定班次,再决定维护温控部件、修整模具或调整硫化节拍,避免盲目提温延长时间。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
