

橡胶密封件厚度波动频发,压延机生产线温控与张力如何调
橡胶密封件厚度波动频发?压延机生产线先查温控和张力
橡胶密封件对尺寸一致性、表面致密性和回弹稳定性要求较高。一旦压延后的胶片出现厚薄不均、边缘收缩或局部气泡,后续裁切、硫化和装配环节都会受到影响。很多工厂习惯把问题归结为配方或操作经验,却忽略了压延机生产线的温控区间、辊隙设定和张力匹配是否同步。本文围绕设备配置、工艺参数和日常维护三个方向,梳理更有针对性的排查路径。
厚度偏差为什么不能只调辊距
辊距直接决定胶片的初始厚度,但它并不是唯一变量。胶料进入辊筒前的温度不均、供胶量波动、辊筒线速度差异,都会让实际出片厚度发生变化。若每次发现偏差就反复调整辊距,容易造成设定值频繁变化,反而放大批次差异。
先区分系统性偏差和局部波动
- 整幅胶片偏厚或偏薄:优先检查辊距设定、辊筒磨损和胶料门尼黏度是否稳定。
- 横向厚度不均:重点看辊筒温度分布、轴承状态以及辊筒受力是否均衡。
- 周期性厚薄变化:需要排查传动稳定性、张力波动和供料连续性。
这种分层判断,比单纯依赖人工经验更适合密封件这类对尺寸一致性要求较高的场景。

温控精度如何影响胶片成型质量
橡胶胶料对温度较敏感。温度偏低时,胶料流动阻力增大,出片容易偏厚、表面粗糙;温度偏高时,胶料可塑性增强,可能出现粘辊、气泡或收缩异常。稳定的压延机生产线,应让混炼、供胶、压延和冷却环节的温度衔接更平顺,而不是只关注单个辊筒的显示温度。
排查温控时可关注三个环节
- 来料温度:胶料进入压延前是否充分热炼,不同批次温差是否过大。
- 辊筒温度:各辊筒之间的温度设定是否符合胶料流动特性,局部是否存在冷热不均。
- 冷却收卷:出片后冷却是否均匀,避免因降温速度不一致产生内应力和尺寸变化。
若设备温控分区不足或温度反馈滞后,即便操作人员频繁调整,也难以稳定密封件胶片的表面质量。
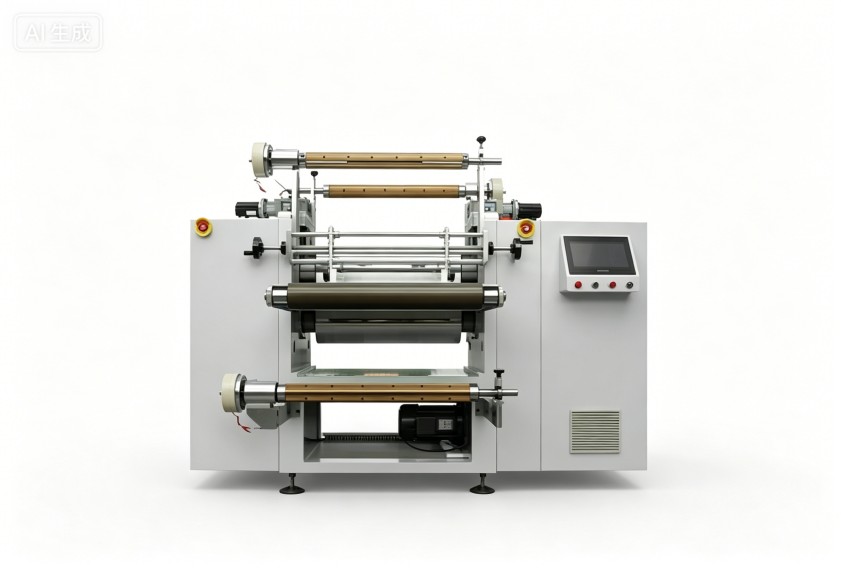
张力与速度匹配不当会带来哪些异常
密封件胶片通常需要连续输送、冷却和收卷。当前后段速度不匹配时,胶片可能被过度拉伸,导致厚度变薄、宽度收缩;若张力过松,又可能出现堆料、褶皱和跑偏。
常见异常与对应方向
| 生产异常 | 可能原因 | 优先排查方向 |
|---|---|---|
| 胶片纵向厚薄波动 | 牵引速度不稳、供胶不连续 | 速度同步、供料节奏 |
| 边缘收缩明显 | 张力偏大、冷却不均 | 张力设定、冷却路径 |
| 表面褶皱或跑偏 | 前后段张力不匹配 | 导辊状态、收卷控制 |
| 气泡反复出现 | 温度过高或辊间排气不充分 | 温控区间、辊隙与压延顺序 |
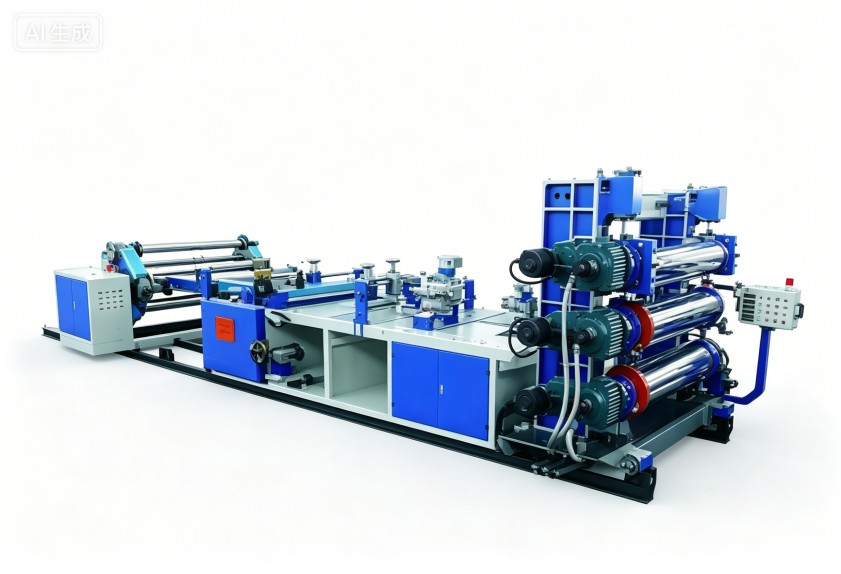
因此,评估一条压延机生产线时,不能只看单机压延能力,还要看供胶、压延、冷却、牵引和收卷之间的协同设计。
维护和培训为什么会影响长期稳定性
设备投入运行后,温控传感器、轴承、传动部件和导辊状态都会逐渐影响成型精度。若缺少定期点检,小偏差可能逐步演变为批量厚度问题。此外,不同班组对温度、辊距和张力的理解不一致,也会让工艺执行出现差异。
企业可建立三类基础管理动作:
- 记录不同胶种的温度、辊距、速度和张力参数,形成可追溯的工艺窗口;
- 定期校验温控反馈和传动状态,避免显示值与实际工况脱节;
- 对操作人员开展异常识别培训,明确厚度、气泡、跑偏等问题的初步排查顺序。
对于橡胶密封件企业而言,稳定生产往往不是靠某一台设备单独完成,而是依靠设备配置、工艺参数和现场管理共同支撑。利拿实业可结合橡塑混炼成型经验,围绕客户的胶种特性、产能需求和自动化程度,规划适配的整体方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
