

电线电缆料管材表面发糙?先看挤出温控与螺杆配置
电线电缆料表面发糙,管材挤出机温控与螺杆配置怎么排查
电线电缆料对外观、尺寸稳定性和连续供料一致性要求较高。一旦管材表面发糙、壁厚波动或出料不稳,后段包覆、收卷和检验都会受到影响。很多工厂习惯先调高转速或反复换料,却忽略了温控区间、螺杆输送状态和设备维护之间的联动关系。本文从设备配置、工艺参数和生产管理三个角度,帮助设备与工艺人员建立更清晰的排查路径。
表面缺陷不一定只是原料问题
原料受潮、配方分散不均确实可能造成表面麻点或光泽异常,但如果缺陷随开机时间、温度设定或转速变化而波动,就要把注意力放回挤出系统。
常见误判有两类:
- 只通过提高主机转速追求产量,导致熔体压力波动加大;
- 只调整某一段温度,没有结合螺杆剪切、冷却效率和物料停留时间综合判断。
对于电线电缆料这类对热历史较敏感的物料,温度过高可能带来分解风险,温度偏低又会造成塑化不足。管材挤出机的稳定运行,依赖的是加热、冷却、剪切和输送之间的平衡,而不是单一参数的极限调整。
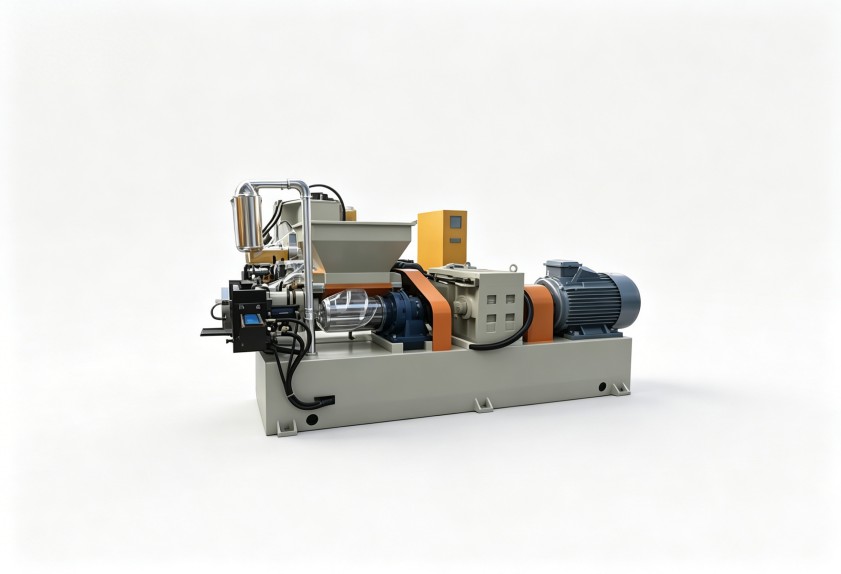
温控精度如何影响出料稳定性
温区设置要匹配物料状态
从加料段到均化段,各温区承担的作用不同。加料段更关注物料顺利输送,压缩段需要逐步建立熔融与剪切,均化段则强调熔体温度和压力稳定。若各温区温差设定不合理,容易出现忽快忽慢的出料状态。
冷却响应不能滞后
加热能力容易被关注,但冷却效率同样重要。当剪切生热使局部温度上升时,如果冷却响应慢,熔体黏度会发生变化,进而影响管材外壁光滑度和尺寸一致性。检查温控系统时,应同时关注传感器反馈、加热执行和冷却通路状态,而不只看屏幕设定值。
螺杆与机头配置决定适配边界
螺杆结构要看物料特性
不同电线电缆料的流动性、填充比例和热敏感性存在差异。螺杆的长径比、压缩段设计和剪切强度,需要与物料特性相匹配。若螺杆输送能力与机头阻力不匹配,可能造成压力波动、排气不良或局部过热。
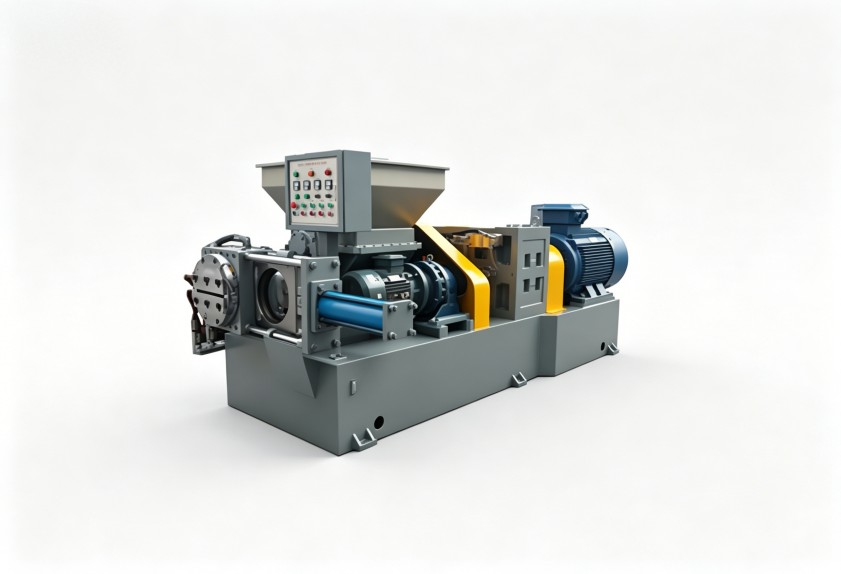
机头与模具影响成型表现
熔体进入机头后,流道是否顺畅、压缩比是否合适,会直接反映在管材表面和壁厚均匀性上。配置评估不能只看主机参数,还要把模具流道、连接方式和后续冷却定型条件一起纳入。
生产管理减少重复异常
稳定的设备状态离不开日常维护。以下环节建议形成固定检查机制:
- 定期检查温控元件、冷却通路和加热区域,避免局部温差异常;
- 关注螺杆、机筒和机头密封部位的磨损与残留,减少压力波动;
- 开机、换料和停机时规范清机流程,降低物料碳化或交叉污染风险;
- 将温度、转速、熔体压力和缺陷表现形成记录,便于追溯参数变化。
设备维护、工艺记录和人员培训配合起来,才能减少“凭经验调机”带来的不确定性。若产线需要兼顾多种配方或频繁换色换料,选型阶段就应把柔性生产和清洁便利性纳入评估。
选型前先明确三类工况信息
评估一台管材挤出机是否适合电线电缆料场景,建议先整理以下信息:
- 物料体系:基材类型、填充比例、流动性和耐温范围;
- 生产要求:管材规格、壁厚范围、连续运行时间和换料频率;
- 现场条件:车间温控、冷却条件、自动化程度和后续工序衔接。
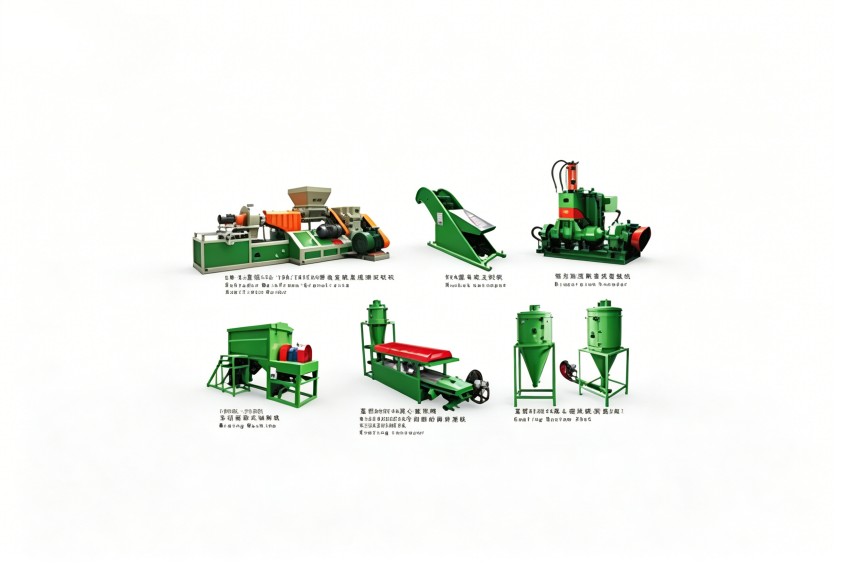
这些信息越清晰,设备配置越容易贴近真实工况,也能减少后期反复调机。若需要从混炼到挤出成型做系统规划,可把前段混炼均匀性、供料稳定性和后段成型要求一并考虑,避免单机性能与整线节拍不匹配。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
