
橡胶密封件批次不稳?梳理堆叠式炼胶机的温控与投料流程
橡胶密封件批次不稳?先理顺堆叠式炼胶机生产流程的温控与投料
橡胶密封件对胶料均匀性、交联稳定性和尺寸一致性要求较高。一旦混炼阶段出现温度波动、填料分散不均或卸料时机不稳定,后续硫化后就可能表现为硬度偏差、回弹不足或密封性能波动。不少工厂把问题简单归因于配方,却忽略了堆叠式炼胶机生产流程中的设备状态、参数设置和现场执行。
先理解设备如何完成混炼
堆叠式炼胶机通常通过加压结构、转子剪切和温控系统配合,使生胶、填料、软化剂及配合剂在密闭或半密闭空间内完成湿润、分散和均化。与单纯依靠人工经验不同,稳定的混炼过程需要把机械作用、热交换和投料节奏控制在合理范围内。
三个容易被忽视的环节
- 上顶栓压力与转子动作配合:压力不足会削弱填料吃入效果,动作过快则可能造成局部温升偏高。
- 温控系统响应:密封件胶料往往对温度敏感,冷却能力和温度反馈滞后都会影响门尼黏度与配合剂分散。
- 卸料判断方式:只按固定时间卸料,容易忽略不同批次原料状态带来的差异,应结合温度、电流或工艺窗口综合判断。
投料顺序为什么会影响密封件质量
合理的堆叠式炼胶机生产流程,不是把所有原料一次性投入,而是根据胶料特性安排投料次序。生胶先经过塑炼形成合适的加工状态,再逐步加入补强填料;软化剂过早加入可能降低剪切效率,小料投放节奏不当也会造成分散不均。
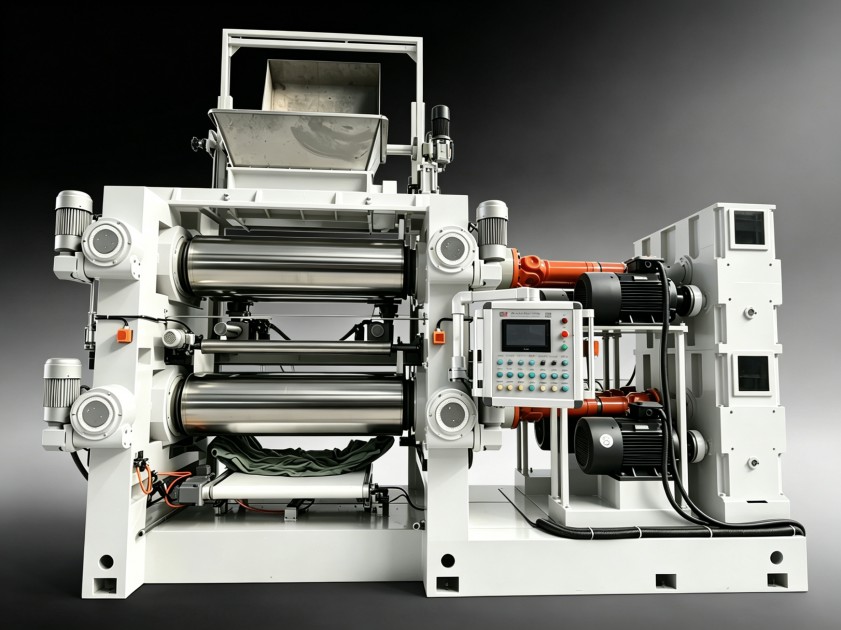
对于橡胶密封件常用的多组分配方,建议把流程拆分为生胶塑化、主填料混入、辅助配合剂加入、终炼均化和卸料检查几个阶段。每个阶段都应明确温度范围、混炼时间和观察项,而不是只依赖操作人员的手感。
工艺参数要围绕稳定性设置
填充系数不宜照搬经验
填充系数过低,物料难以形成有效剪切;过高则可能导致排料不畅、局部过热和分散不均。不同胶料黏度、填料比例和转子结构,都会影响合适的填充区间,需要结合试生产结果调整。
温控精度比单一温度值更重要
密封件胶料在混炼时既要保证配合剂分散,又要避免早期硫化风险。相比只设定一个温度上限,更应关注升温速度、冷却稳定性和传感器反馈位置。若同一配方不同机台的温差较大,批次一致性就难以保证。
时间、温度与电流要联动判断
固定时间便于管理,但不能替代过程判断。成熟的工艺文件通常会同时记录混炼时间、料温变化、设备电流或负载表现,并把异常波动纳入复核范围。这样才能区分是原料波动,还是设备状态偏离。
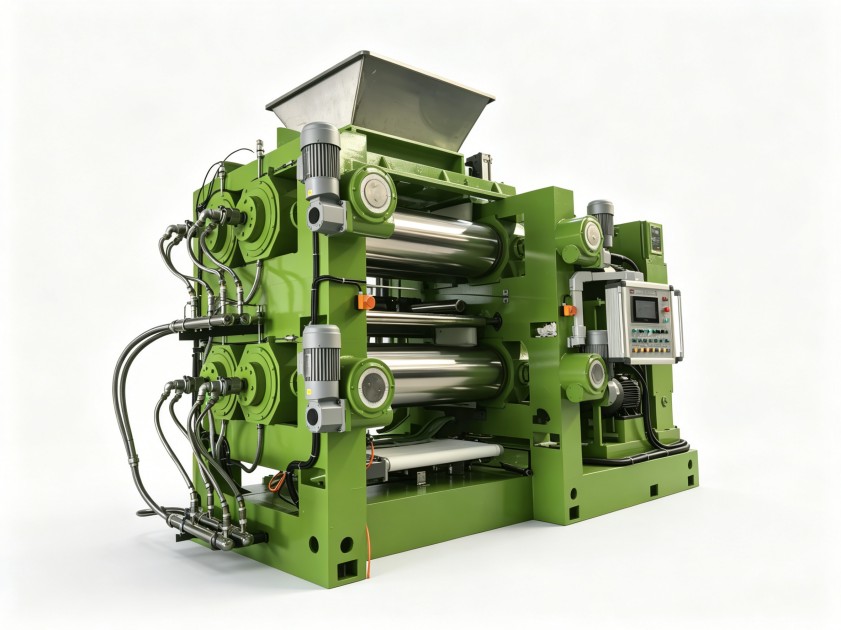
设备配置决定流程上限
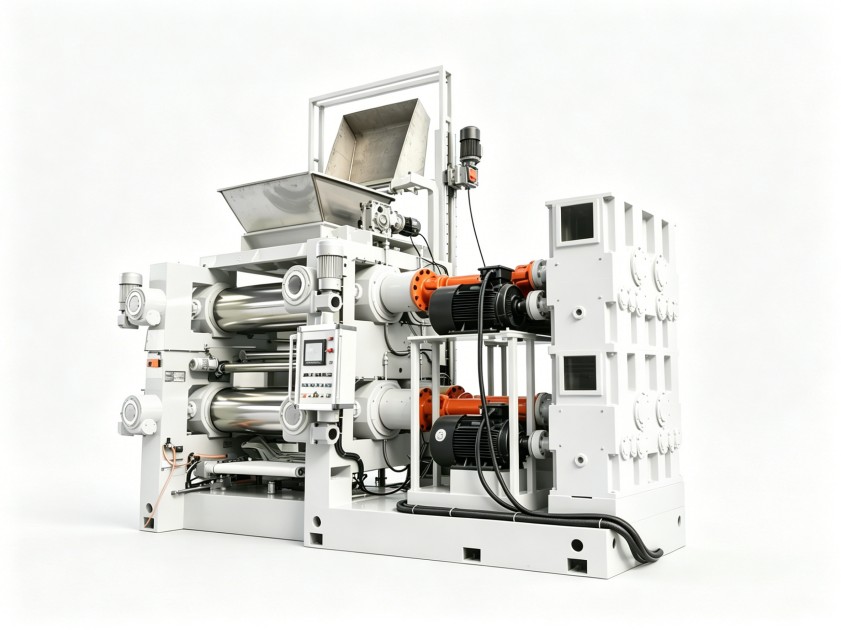
梳理堆叠式炼胶机生产流程时,不能只看操作步骤,还要回看设备配置是否匹配密封件工况。转子结构会影响剪切强度和分散效果,温控回路影响热交换效率,密封与润滑状态则关系到运行稳定性和维护频率。
如果产线经常更换配方,设备的参数可调性、清理便利性和安全联锁设计就更重要。利拿实业可结合橡胶密封件的胶种、产能和现场空间,配置相应的混炼成型方案,并通过非标定制适配不同工艺布局。
现场管理减少流程走样
设备能力到位后,管理细节决定流程能否长期稳定执行。首先,应建立投料复核机制,避免小料漏投、错投。其次,定期检查温控、密封、润滑和转子磨损状态,防止设备偏差累积。第三,换配方时要明确清理要求,减少残留料对下一批次的影响。
操作人员培训也不能只停留在按钮层面,应让其理解温度、电流、填充系数和投料顺序之间的关系。这样出现轻微异常时,现场才能按工艺规则处理,而不是频繁凭经验改参数。
优化流程可按四步推进
- 记录现有配方的投料顺序、时间、温度和卸料状态。
- 对比不同批次的参数波动,定位分散不均或温升异常的发生阶段。
- 检查转子、温控、密封和润滑等硬件状态,排除设备偏差。
- 通过小批量试生产修正填充系数与混炼节奏,再固化为作业标准。
堆叠式炼胶机生产流程的稳定性,来自设备配置、工艺参数和现场管理的共同作用。对橡胶密封件企业而言,把每个混炼阶段的控制点写清楚、管到位,比单纯追求缩短混炼时间更有助于降低返工和质量波动。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。