
电线电缆料压延厚度不稳?先查温控精度与辊隙控制
电线电缆料压延厚度不稳?压延机技术咨询先看温控与辊隙
电线电缆料对厚度均匀性、表面状态和尺寸稳定性要求较高。压延环节一旦出现横向厚度偏差、边缘收缩或表面纹路异常,后续包覆、收卷和挤出加工都会受到影响。很多工厂习惯先调整牵引速度,却忽略了温控波动、辊隙稳定性和物料塑化程度之间的联动关系。通过一次系统的压延机技术咨询,可以把“反复调机”变成有顺序的参数排查,更快找到问题来源。
厚度偏差为什么不能只调辊距
压延过程并不是简单把物料压成薄片。物料进入辊筒后,会同时受到剪切、挤压和温度作用。若辊筒表面温度不均,胶料或塑料熔体在不同区域的流动性就会出现差异;此时仅靠机械调辊距,容易出现一边厚度改善、另一边又产生新偏差的情况。

排查时可先区分偏差类型:
- 整幅厚度同向变化:优先检查上料量、物料温度和牵引速度是否稳定。
- 横向局部偏厚或偏薄:重点查看辊筒温控均匀性、辊隙状态及辊面清洁情况。
- 周期性厚薄波动:需要关注传动稳定性、轴承运行状态和喂料连续性。
这种判断方式能避免把所有问题都归结为“设备精度不够”,也有助于明确是工艺窗口问题还是部件维护问题。
温控精度如何影响电缆料成型窗口
电线电缆料常涉及不同树脂体系、填充体系和阻燃配方,材料对温度变化较敏感。温度偏高时,熔体强度下降,片材容易拉伸变薄;温度偏低时,塑化不充分,表面可能出现粗糙、流痕或横向纹路。

做压延机技术咨询时,通常要把温控拆成三个层面看:
- 各辊筒之间的温度梯度是否符合物料流动和定型节奏;
- 同一辊筒横向温差是否控制在工艺允许范围内;
- 换料、升速和长时间运行后温度是否能保持稳定。
若温控系统响应慢,操作人员只能频繁改变速度或辊距来补偿,生产稳定性自然下降。合理的温控配置应与材料特性、线速度和制品厚度相匹配,而不是套用固定温度表。
辊隙、牵引与填充状态要一起评估
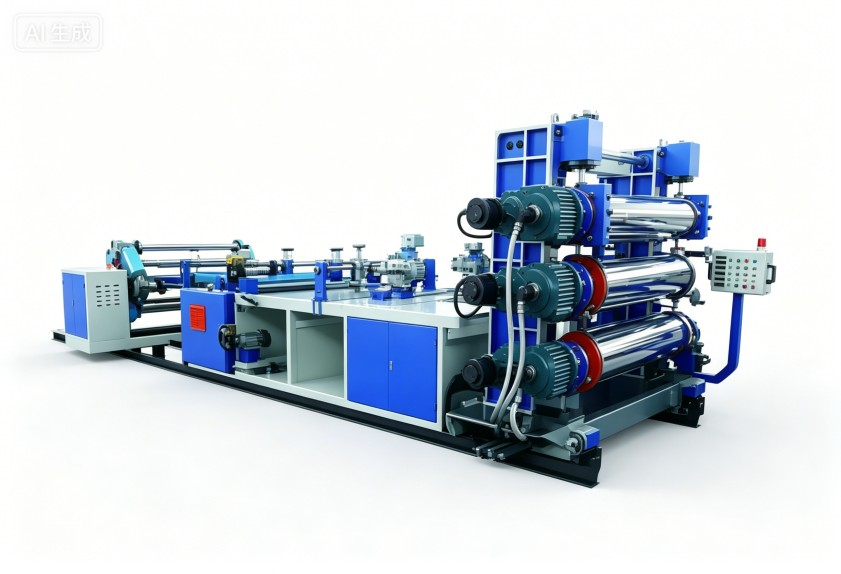
辊隙决定压延厚度,但它不是孤立参数。牵引速度过快,会对片材形成额外拉伸,冷却后收缩量增大;上料不连续,则会造成辊缝存料量波动,厚度随之变化。对于电线电缆料,尤其要关注辊缝处余料状态、喂料均匀性和前后段速度匹配。
可按以下顺序调整:
- 先确认物料混炼是否均匀,避免批次温差或流动性差异进入压延环节;
- 再稳定各辊温度和辊隙,建立基础工艺参数;
- 最后微调牵引速度,观察厚度、表面和冷却收缩变化。
每次只改变一个变量,并记录参数与制品状态,才能形成可复制的调机经验,减少对个人经验的依赖。
维护与培训决定长期稳定性
厚度异常并不都来自参数设置。辊面磨损、温控管路状态、传动部件松动和清洁不到位,都会让原本稳定的工艺窗口逐渐变窄。建立日常点检、定期校准和换料清机规范,比故障发生后再抢修更有利于控制停机损失。
同时,操作人员需要理解温度、辊隙、牵引和材料状态之间的关系。若培训只停留在按钮操作层面,遇到换配方、换厚度或环境温度变化时,仍容易反复试错。利拿实业在橡塑混炼成型设备领域积累了15年以上研发经验,可结合设备配置、工艺参数和生产管理提供系统性建议。
咨询前应准备哪些工况信息
为提高沟通效率,企业在寻求压延机技术咨询前,可先整理材料类型、目标厚度、幅宽要求、当前线速度、温控设定、偏差表现及发生频率。若能补充异常出现的时间段、换料记录和近期维护情况,技术判断会更有针对性。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。