
挤出机售后服务跟不上?塑料改性产线停机风险这样控
塑料改性产线怕停机?挤出机售后服务该看这些判断点
塑料改性车间里,挤出机一旦因螺杆积料、温控波动或电气故障停转,整条造粒线的排产都会被打乱。很多采购在设备验收后才发现,真正影响交付稳定性的,不只是主机参数,还有挤出机售后服务的响应速度、排查能力和备件协同。选服务,不能只看口头承诺。
先判断故障属于工艺问题还是设备问题
接到停机反馈时,直接要求厂家上门未必高效。部分异常先由内部做基础判断,能明显缩短沟通链路。
- 出料不稳、粒子粗细不均:先核对温控设定、滤网堵塞情况和喂料均匀性,再排查螺杆磨损。
- 主机电流频繁波动:关注物料配方是否变化、润滑剂比例是否调整,以及下料口是否架桥。
- 温控偏差大:区分加热圈、热电偶(温度检测元件)和控制系统信号三类原因,避免只换加热件却没解决信号误报。
- 异响伴随振动升高:应立即降负荷检查,不能带病运行,否则可能加剧螺杆、机筒和传动部件损伤。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议把“故障现象、发生时间、物料批次、参数变化、报警记录”整理后再联系服务团队,判断会更准确。
服务响应不能只问“多久能到”
挤出机售后服务的价值,不只是人员到场,而在于能否快速定位问题并恢复生产。询价或签约前,建议把服务内容问具体。
需要确认的服务项
- 远程指导是否覆盖电气、工艺和机械三类问题;
- 易损件、关键件的供应方式和备货责任如何划分;
- 现场服务前是否需要提供报警代码、运行参数和物料信息;
- 设备验收、操作培训、定期巡检是否包含在交付范围内;
- 非标定制部位出现异常时,服务团队能否同步调取设计资料。
这里有一个常见避坑点:只比较“免费保修时长”,却没有约定响应路径、备件范围和工艺支持边界。塑料改性常涉及填充、增韧、共混等不同物料,设备问题有时与配方和操作参数交织在一起。若服务团队只懂机械维修,不理解工艺适配,停机时间仍可能被拉长。
日常保养比故障抢修更能控成本
服务体系再完善,也替代不了车间的规范保养。尤其对连续生产的改性塑料产线,保养记录本身就是售后诊断的重要依据。
建议建立的保养节奏
- 每班检查:听运行声音、看温控显示、查下料和冷却水路、记录电流与压力变化。
- 定期清理:换料或停机前清理螺杆、机筒、换网装置和模头,减少残料碳化。
- 周期点检:检查传动系统润滑、紧固件、电气接线和温控元件,具体周期应结合物料腐蚀性、运行时长和设备配置确定。
- 换配方复核:不同物料的流动性、耐热性和填充比例不同,切换前要重新确认温度、转速、喂料和冷却参数。
不要把保养简单理解为“打油、清洁、换滤芯”。比如高填充物料对螺杆和机筒磨损更敏感,若长期只看产量、不记录电流和出料状态,等到粒子质量明显异常时,维修成本和停机损失通常已经扩大。
哪些情况更需要完善的售后支持
适用场景
- 多配方、多批次切换的塑料改性生产线;
- 对连续供货和交期稳定性要求较高的工厂;
- 设备包含非标结构、自动化连线或特殊物料适配方案;
- 现场维修人员对电气控制、工艺参数和机械结构的综合判断经验有限。
不适用边界
如果只是单机、低负荷、间歇运行,且现场已有成熟维修团队和稳定备件渠道,不必盲目追求过宽的服务包;重点应放在关键部件供应、技术资料完整性和疑难问题支持上。反过来,若物料腐蚀性强、填充比例高、产线自动化程度高,仅靠基础维修服务就不够,需要厂家在工艺、机械和电气方面协同支持。
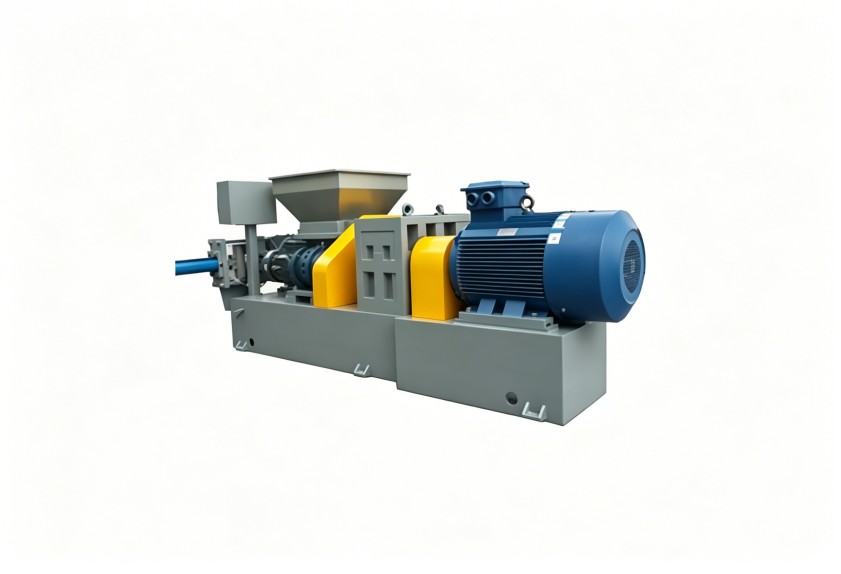
利拿实业依托70多项自主专利技术和全球本地化售后服务网络,可把设备交付、操作培训、故障响应与非标定制需求衔接起来,减少客户在多个供应方之间反复沟通。服务方案仍需结合设备配置、物料特性和运行环境确定,不能用统一模板套用所有产线。
询价前把这些工况说清楚
想让挤出机售后服务方案更贴近实际,沟通时不要只问“能不能保修”。建议一次性提供物料类型、配方变化频率、预计运行时长、自动化程度、现场维修能力、关键备件需求和预计交付地点。信息越完整,服务边界越清晰,后期扯皮空间也越小。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。