
PVC开炼机辊温不稳?色母粒混炼先看辊筒与温控配置
PVC开炼机用于色母粒混炼,辊温和辊筒配置该怎么判断
很多PVC色母粒产线的问题,并不是配方单独造成的。物料在辊筒间反复剪切、压延时,如果辊面温差大、辊距控制不稳,颜料团聚体打不开,后面即使造粒环节再精细,也容易出现色差、颗粒分散不均等现象。
选PVC开炼机,先别急着只看设备大小。更关键的是,它的辊筒结构、温控回路、辊距调节方式,能不能匹配PVC物料的热敏性和色母粒的分散要求。
先判断你的工况是否适合用开炼工艺
适用场景
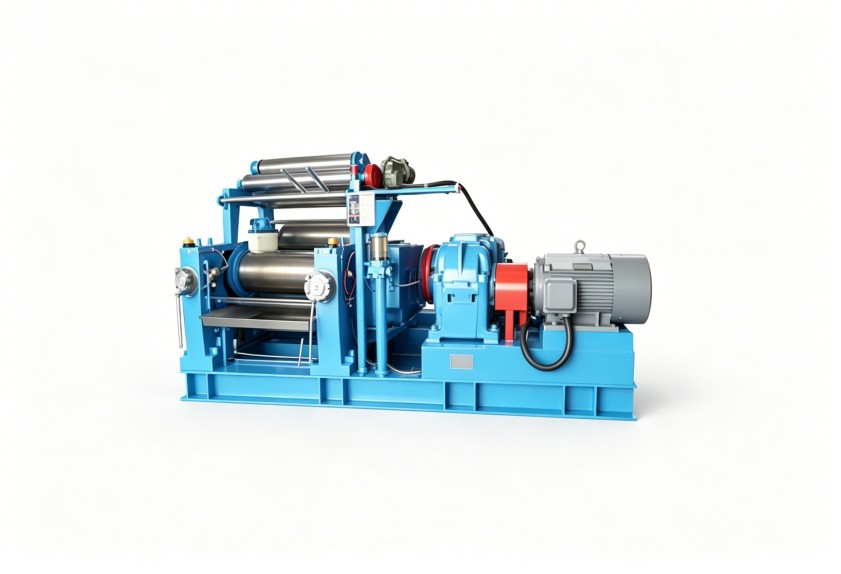
PVC开炼机更适合用于中小批量、多配方切换、需要观察包辊状态的色母粒或PVC混炼场景。开放式辊筒结构便于操作人员判断物料塑化、包辊和翻炼状态,也方便在配方调试阶段快速调整。
对于需要频繁换色、换配方的产线,开炼设备的清洁可达性和操作灵活性通常更受关注。
不适用边界
如果产线追求连续化、大批量、封闭化生产,且物料已适合通过连续混炼设备完成稳定分散,就不应单纯依赖开炼工艺。开炼机对操作经验、现场管理和温控稳定性要求较高,人员培训不到位时,批次一致性容易受到影响。
避坑点:把普通低要求混炼场景的配置直接照搬到高分散色母粒生产,可能出现辊面温度不均匀、物料局部过热、颜料分散不足等问题,后续返工和换色清理成本会明显增加。
辊筒与温控,是影响PVC混炼质量的核心配置
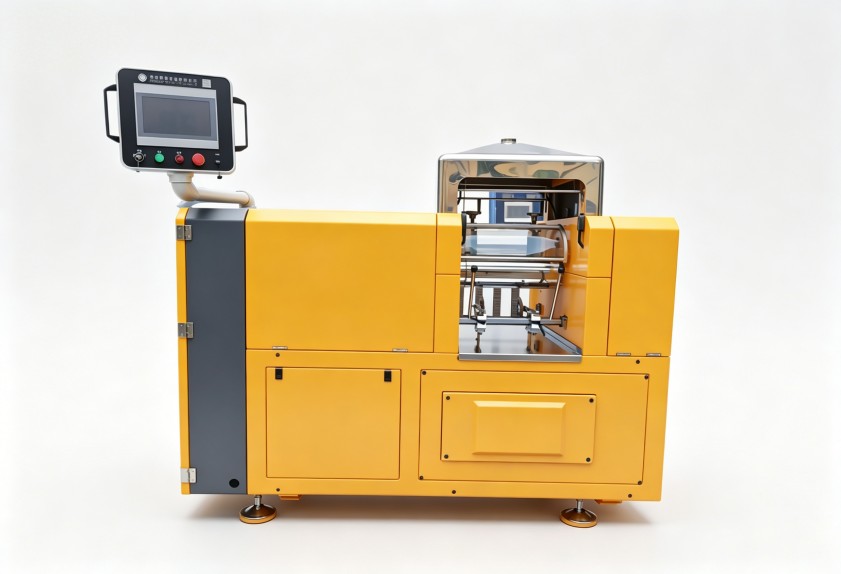
PVC属于热敏性物料,加工窗口相对窄。温度偏低,物料塑化和润湿不足;温度偏高,又可能带来分解、粘辊或性能波动。因此,PVC开炼机的温控不能只看有没有温控功能,而要看辊筒内部热媒流道设计、温度均匀性和调节响应。
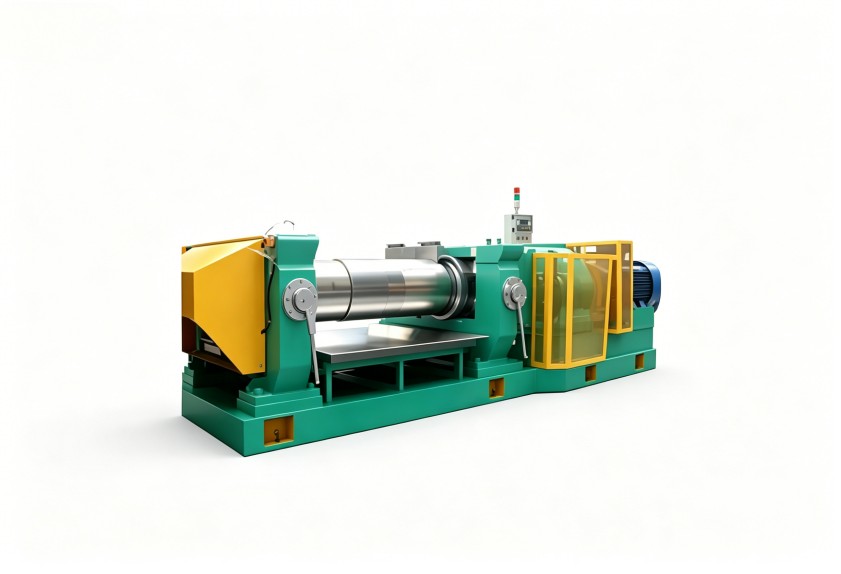
作为拥有15年以上橡塑设备研发经验的厂家,我们建议采购评估时重点询问三件事:
- 辊筒采用什么内部流道结构,辊面不同区域的温度稳定性如何保障;
- 加热或冷却介质如何循环,切换配方时温度调整是否便于控制;
- 辊距调节、急停、防护等结构是否匹配现场操作频次和安全管理要求。
这里不建议只凭单一配置项做决定。比如同样具备温控功能,流道布局、介质循环方式和控制系统不同,实际辊温表现会有差异。
工艺参数要围绕“包辊—剪切—翻炼”来调
PVC色母粒在开炼机上的状态,可以简单理解为三个连续动作:物料先包住前辊或后辊,再通过辊筒间隙受到剪切,随后依靠人工或辅助机构反复翻炼,让颜料和载体进一步混合。
辊温判断
辊温不是越高越好。温度过高,物料可能过度粘附辊面,增加清理难度;温度过低,则包辊不稳定,物料容易掉片或分散不足。调试时应结合具体配方、载体软化状态和颜料类型确定温度区间,而不是套用固定数值。
辊距控制
辊距越小,剪切作用通常越强,但过小也可能造成负荷升高、排料困难和局部温升。色母粒分散要求较高时,可通过多道次翻炼和逐步调整辊距来改善分散,而不是一开始就追求极小辊距。
翻炼管理
翻炼不均是现场容易被忽略的问题。即使设备状态正常,如果物料只在固定区域通过辊隙,边缘料和中心料的受热、受力历史不同,也会造成批次内部质量波动。
日常维护别等温度异常才处理
开炼机的稳定性,和日常维护关系很直接。辊筒、轴承、传动系统、温控回路和防护装置都需要纳入点检。
建议现场建立三类维护动作:
- 每班检查辊面状态、温控显示、急停和防护装置是否正常;
- 定期检查润滑、传动和冷却或加热回路,避免因换热效率下降造成辊温波动;
- 换色、换配方时规范清理辊面、接料部位和辅助工具,减少交叉污染。
如果发现同一配方下包辊状态突然变化,不要只调整温度。应同时排查温控介质、辊距设定、辊面清洁度和物料批次变化,这样更容易定位真实原因。
选型时把需求说清楚,方案才不会偏
询价PVC开炼机时,仅提供设备宽度或产能方向还不够。更有效的信息包括:物料形态、配方特点、颜料比例、换色频次、期望自动化程度、现场公用工程条件,以及前后工序如何衔接。
利拿实业支持全流程非标定制化方案,可结合不同物料特性和产线布局,对开炼机及配套橡塑混炼成型设备进行匹配。对于同时涉及密炼、开炼、挤出或造粒环节的项目,也可以从整体流程角度评估设备组合,而不是孤立采购单台设备。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。