电缆料粒子大小不均、连粒多?全自动造粒设备参数这样调
电缆料造粒粒径波动、连粒偏多,重点排查混炼时间、填充系数与温控精度
电线电缆料对粒子外观和尺寸一致性要求较高。粒子大小不均、连粒、粉末偏多,不仅影响包装计量,还可能造成后续挤出喂料波动、护套表面粗糙。不少工厂一遇到异常就更换切刀或修整模面,却忽略了上游混炼与造粒参数的匹配。本文围绕混炼时间、填充系数、温控精度三个维度,说明全自动造粒设备在电缆料工况下如何排查,帮助定位粒径波动来源。
先判断异常来自料条还是切粒
调整参数前,应先取出模头后的料条观察:
- 料条粗细起伏、时快时慢,问题多在混炼塑化或螺杆输送;
- 料条均匀但粒子长短不一、切面毛糙,则应重点检查切刀间隙、引条速度与模面温度。
低烟无卤、PVC、交联电缆料的黏性和弹性差别明显,同一套参数不能直接套用。先区分现象,能避免把工艺问题误判为刀具磨损。
混炼时间与填充系数影响出料稳定性
混炼时间不足,阻燃剂、增塑剂和填料分散不充分,熔体黏度波动,料条容易出现脉动;时间过长又可能引起温升、材料预交联或降解,料条强度反而不稳。

填充系数偏高时,混炼室容积被过度占用,物料翻转和剪切不足,电流波动大;偏低则剪切偏弱,料条松散。配方更换或原料批次变化后,应重新验证时间与填充系数,而不是直接沿用原窗口。全自动造粒设备的自动化程度再高,也需要与材料流变特性相匹配的参数作为基础。
温控精度偏差如何演变为连粒和粉末
温控不能只看设定值。模头或机身局部温度偏高,电缆料偏软,出条后冷却不及时就会黏连,产生连粒;温度偏低或各区温差过大,料条脆化,切粒时粉末增多并容易断条。
含增塑剂或阻燃体系的物料对局部过热敏感,还可能伴随析出和气味异常。排查时应核对实测温度与设定值偏差、温控波动周期、冷却水温和冷却线长度,再判断是加热控制问题还是工艺设定问题。
参数调整要与设备联动和维护结合
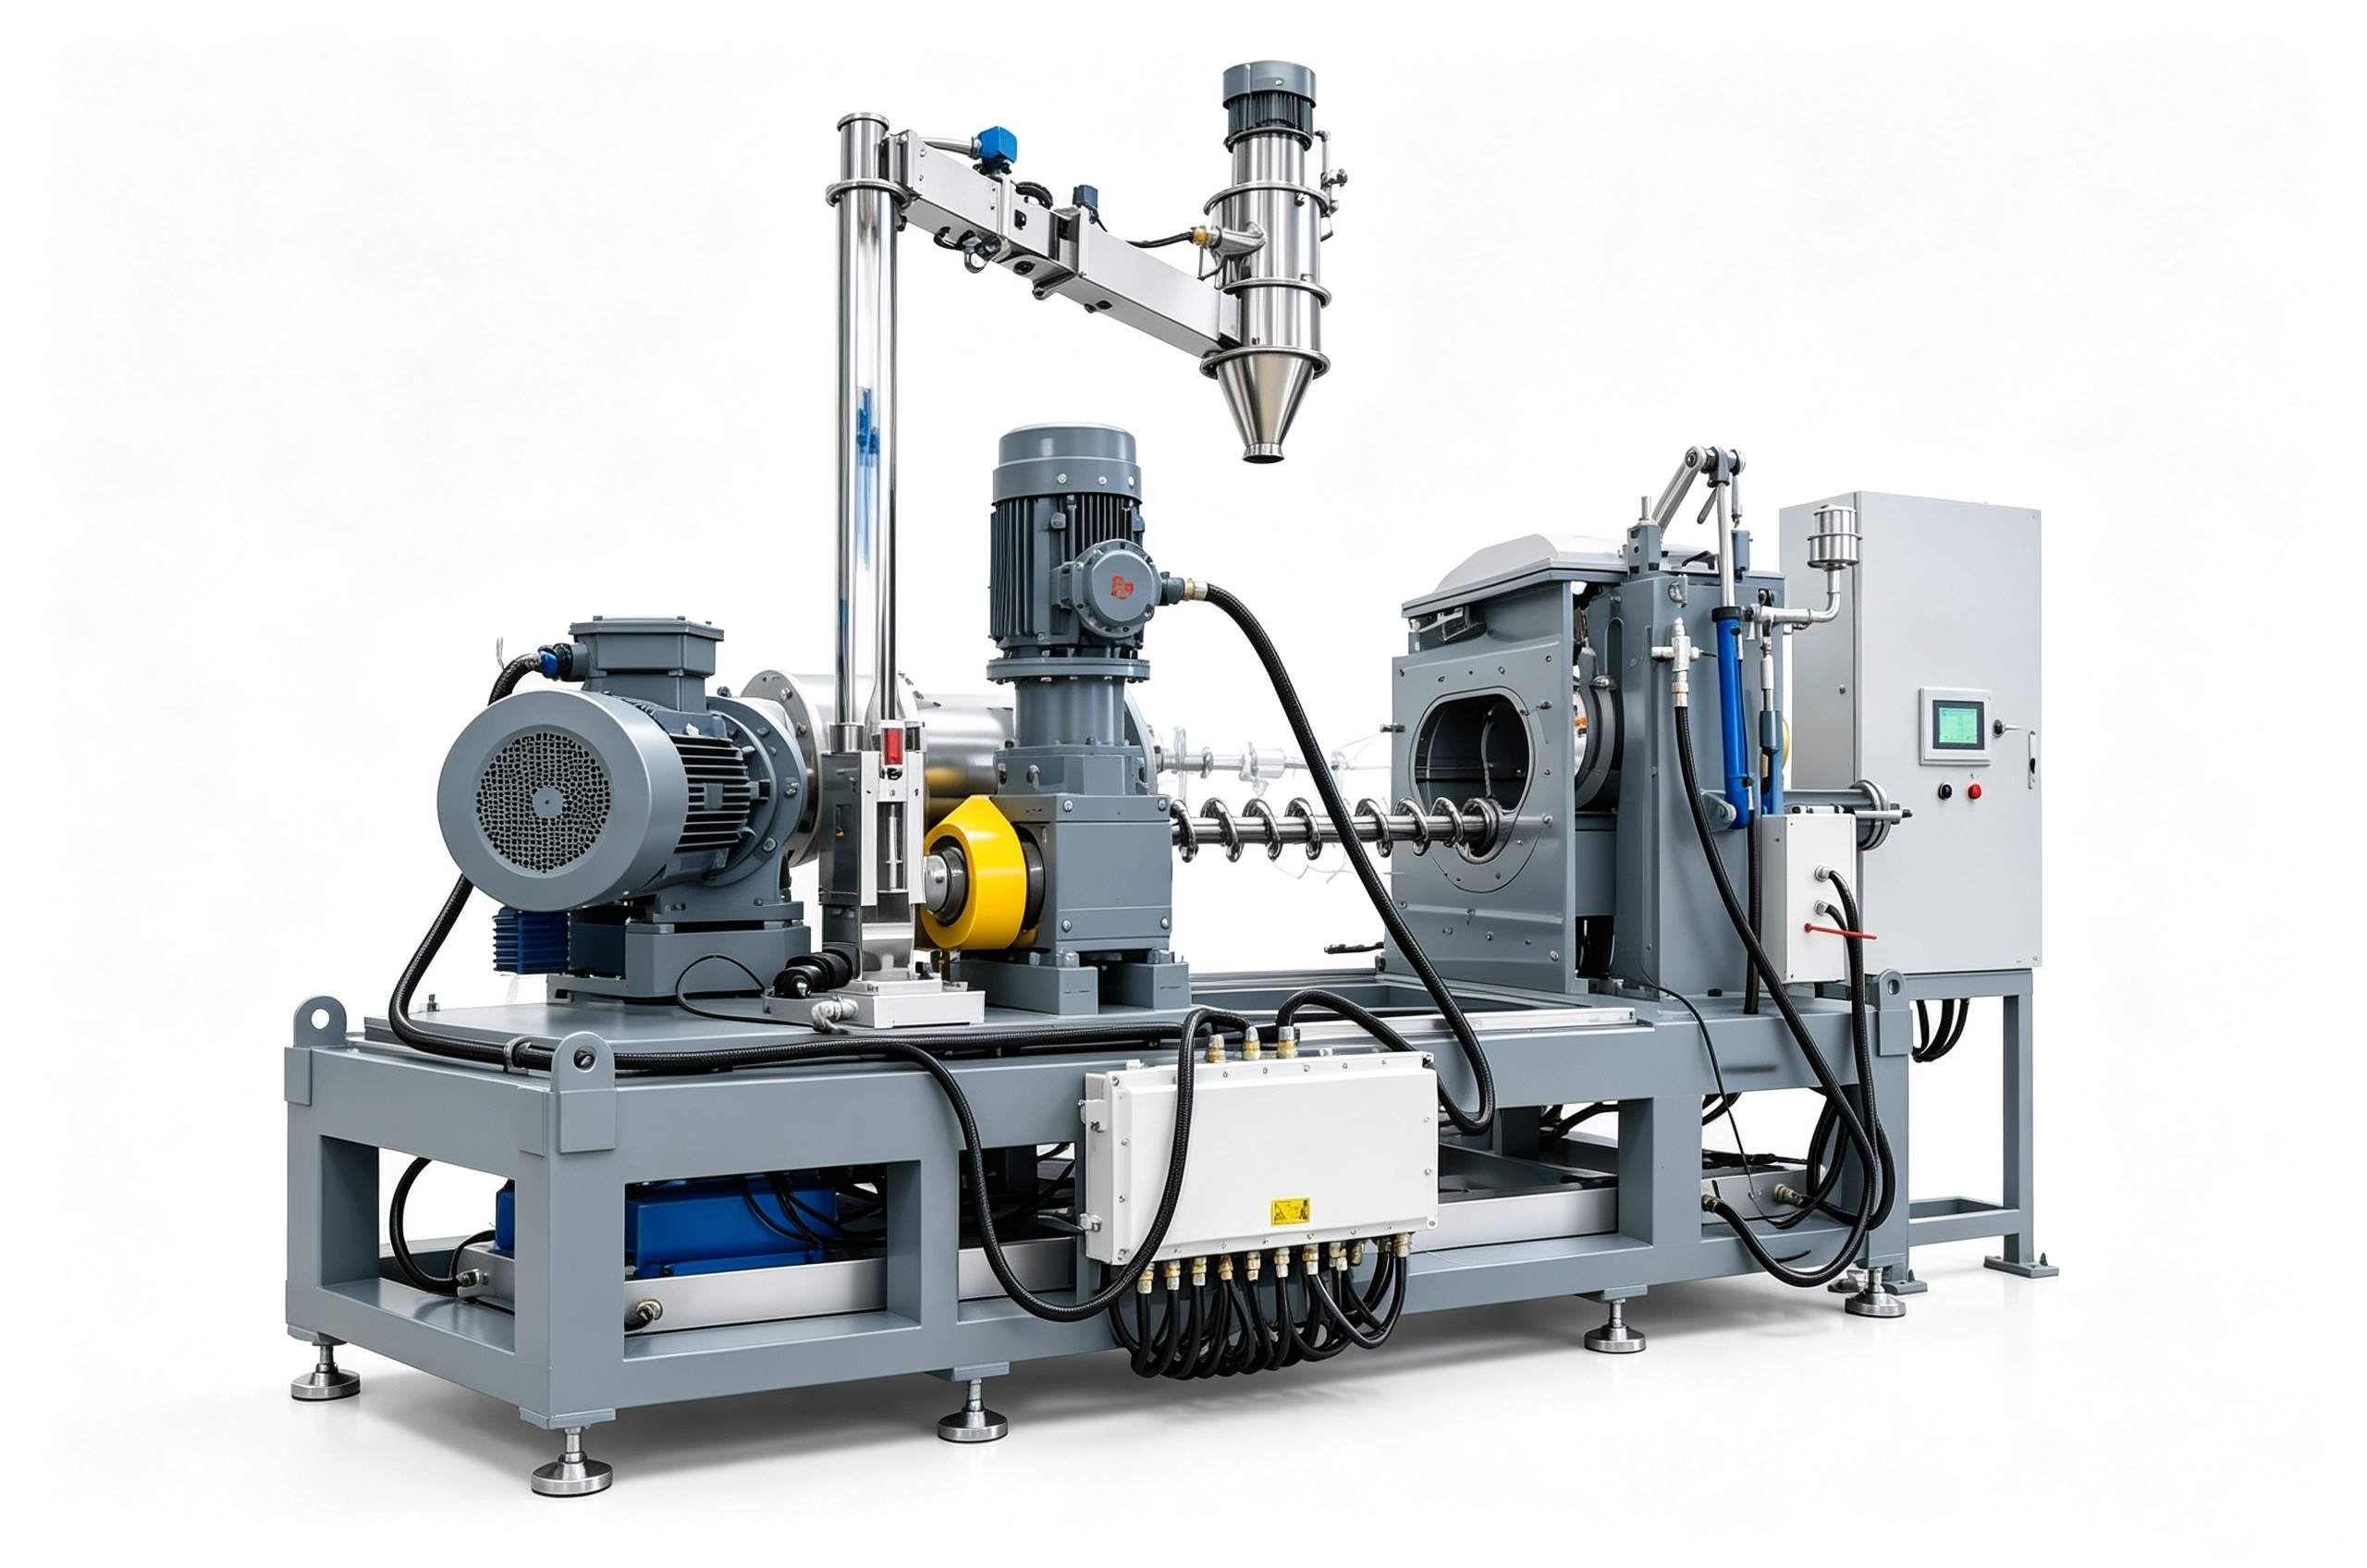
每次只调整一个变量,并记录配方、环境温度、设定温度、实测温度和电流变化,便于后续回溯。全自动造粒设备的上料、混炼、挤出与切粒联锁应保持稳定,避免前段供料波动被放大到切粒段。
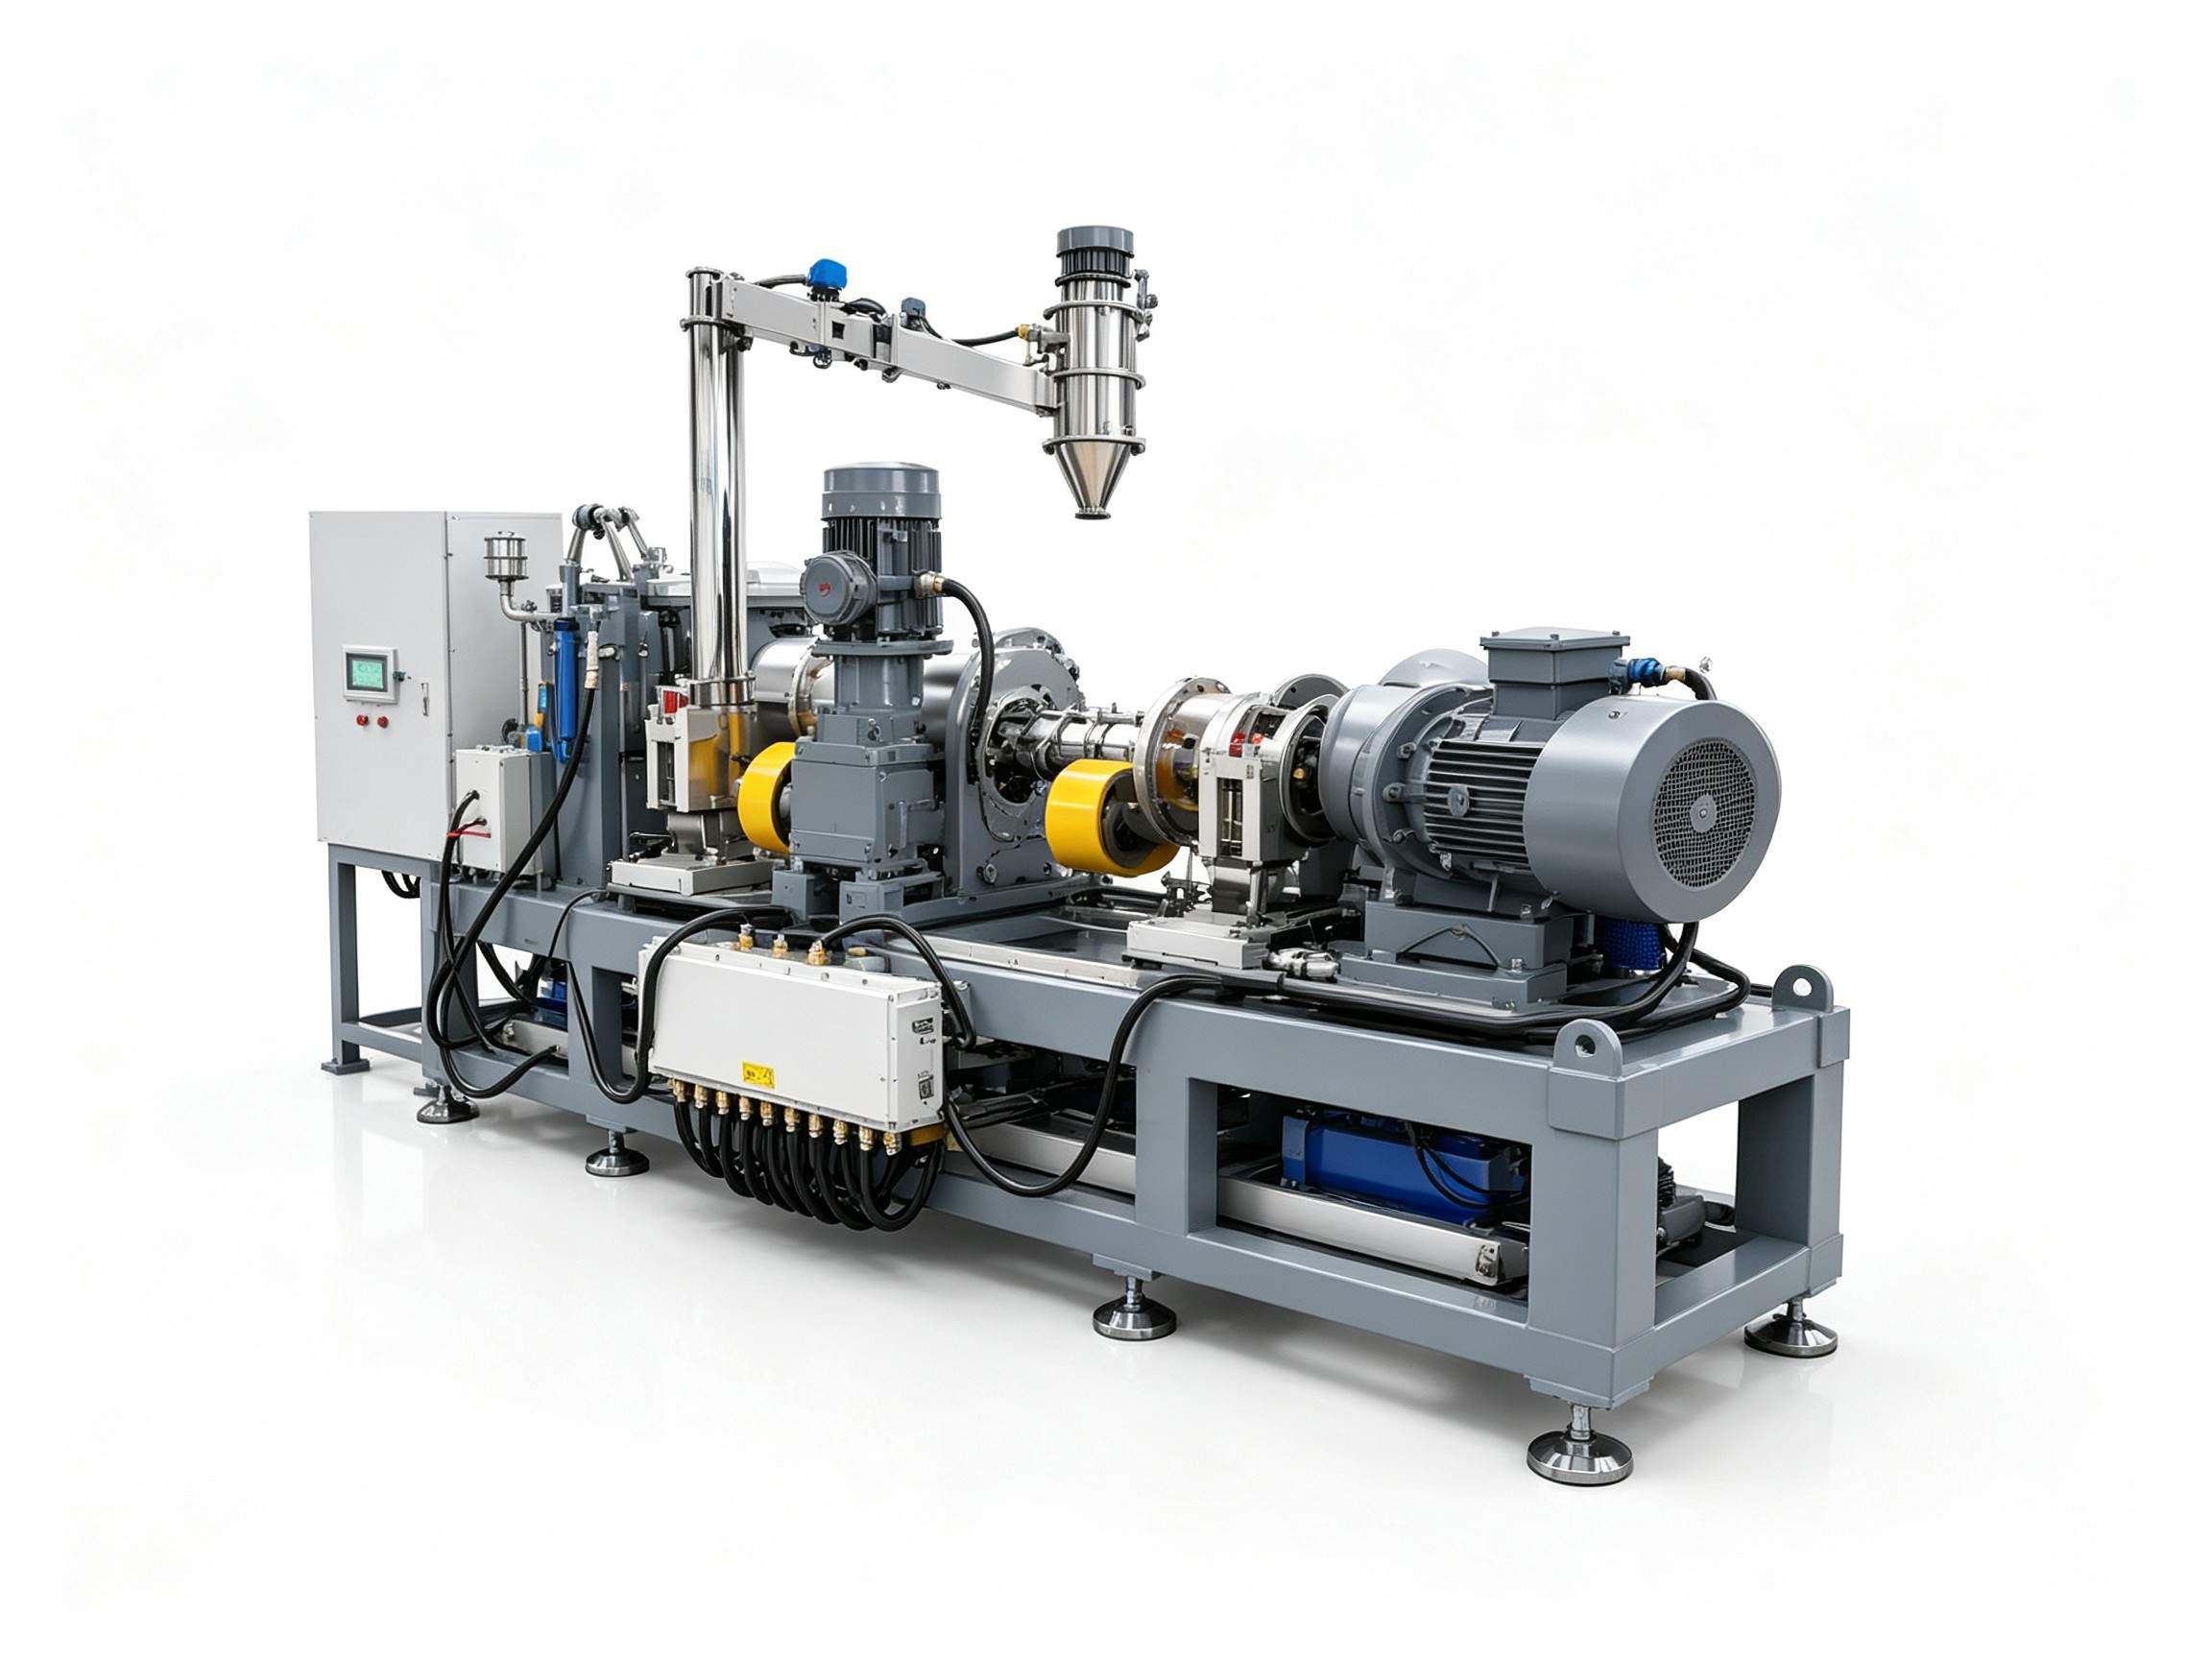
滤网堵塞、切刀磨损、温度传感器失准同样会表现为粒径异常,应纳入定期检查。利拿实业在项目对接中会结合电缆料配方特点,把设备配置、参数窗口与维护要求一并梳理,减少单点调试带来的反复。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。