电缆料捏合混炼造粒机出晶点分散差?先核对三项工艺参数
电缆料捏合混炼造粒机运行异常?三项工艺参数快速排查
电线电缆料对填料分散均匀度、耐温绝缘性能要求严苛,一旦造粒后出现晶点、色差或力学性能波动,整批物料只能返工处理,既耽误交付周期也会增加原料与能耗损耗。不少工艺人员遇到问题先调整设备间隙,反而忽略了最易快速验证的工艺参数设置。接下来从混炼时长、填充系数、温控精度三个方向拆解异常原因,给出可直接落地的排查调整思路。
混炼时长失衡会直接降低分散效果
捏合混炼段的加工时长并非越长越好,若时长设置过短,填料、助剂尚未经过充分剪切混合就进入造粒段,团聚的填料颗粒会直接形成表面晶点,绝缘性能也会出现局部偏差。若时长过长,物料持续受剪切生热,热敏性助剂易提前分解,还可能粘结在转子表面,反而造成批次稳定性下降。交联型、低烟无卤型电缆料的助剂热敏性更高,需结合配方特性设定对应时长范围。
填充系数偏差会改变腔内剪切效率
填充系数是投料体积与混炼腔有效容积的比值,不少生产团队为提升产能盲目提高投料量,物料在腔内缺少足够的翻动空间,转子剪切面无法充分接触所有物料,局部填料团聚就会引发分散不均。若投料量过低,物料无法形成持续稳定的料流,剪切效率下降的同时还易出现过热问题。添加大量阻燃剂的低烟无卤电缆料,需结合物料堆积密度调整系数,常规参数无法适配时,就要考虑电缆料捏合混炼造粒机的腔室设计是否匹配物料特性。
温控精度不足易引发批次性能波动
电缆料的基材与助剂对温度波动敏感度极高,聚烯烃类电缆料的混炼温度需控制在基材充分熔融、但不触发提前交联的区间,若温控误差偏大,局部温度过高会导致物料提前交联形成僵块,温度过低则基材熔融不充分,填料包覆效果达不到要求。除了加热段的控温精度,还要关注转子、腔壁的冷却同步性,避免剪切生热无法及时带走引发的温度漂移。
参数调整无效时的设备适配思路
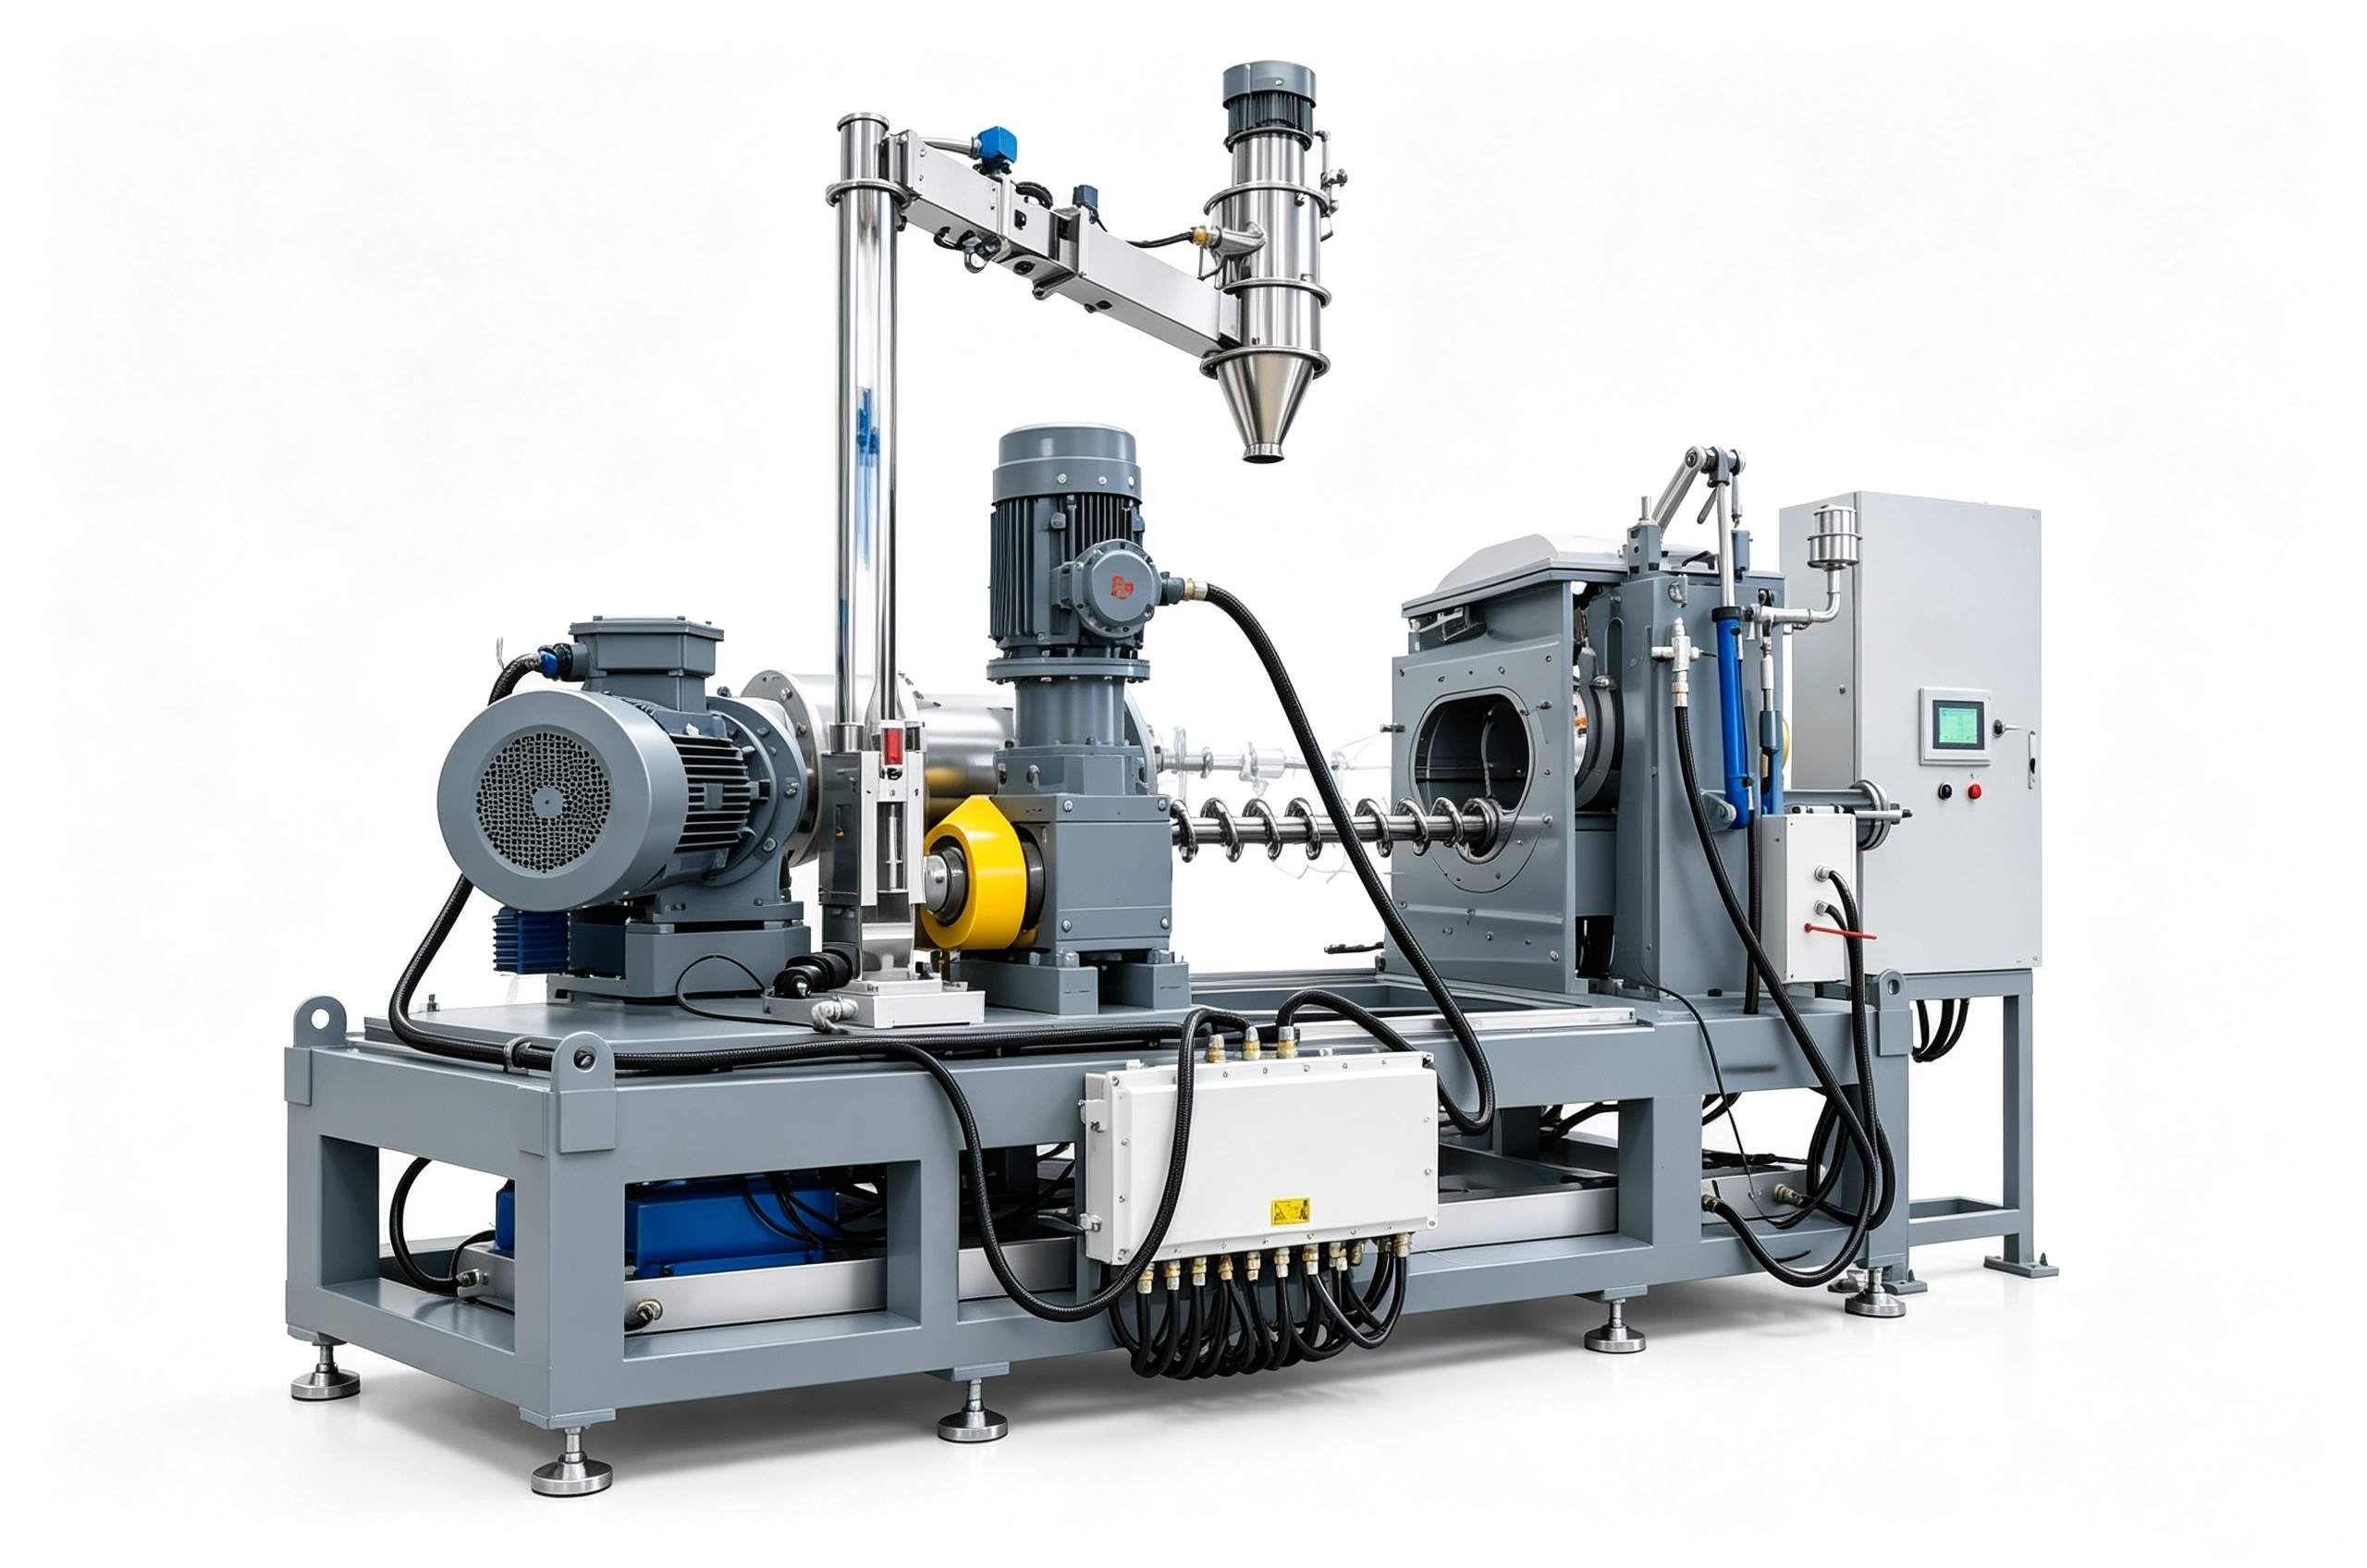
若按照三项参数逐一排查校准后,晶点、分散不均的问题仍反复出现,大概率是设备的转子构型、腔室规格与现有配方、产能需求不匹配。专业的电缆料捏合混炼造粒机供应方会在方案设计阶段就结合配方给出参数参考范围,可整理配方特性、常规产能、工况环境等信息,寻求专业团队的评估支持。利拿实业具备15年以上橡塑设备研发经验,支持全流程非标定制化方案,可针对电线电缆料的生产特性匹配对应的混炼造粒配置,兼顾生产稳定性与环保合规要求。

如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。