色母粒换色总串色、清料耗时?先看捏合造粒机的清料设计
可快速清料捏合造粒机的清料效率,由这几处结构设计决定
色母粒生产线上很贵的隐形成本,往往藏在换色的间隙里:上一批颜料残留在腔体角落,下一批浅色料做出来发花、串色,只能降级甚至报废;每次停机清料动辄以小时计,产能被直接吃掉。不少工厂把清料慢归咎于操作不熟练,以为多跑几遍清机料就能解决,却忽略了设备结构本身才是清料效率的上限。本文从残留位置、结构设计、工艺配合三个维度,讲清可快速清料捏合造粒机的判断方法,帮你在选型或改造时少走弯路。
换色清不净,残留通常藏在哪
捏合造粒过程中,物料在转子与腔壁之间受到强烈剪切,粉体和熔体容易被压进细小缝隙。常见的残留点包括:
- 转子棱峰与腔壁的贴合间隙
- 卸料门的密封槽与门体边缘
- 测温孔、加料口的台阶与拐角
- 捏合区底部物料翻动不充分的死区
这些位置靠冲洗和擦拭很难触及,清机料跑几遍也带不出来。深色换浅色时,残留颜料慢慢析出,串色问题就暴露了。
快速清料能力由哪些结构决定
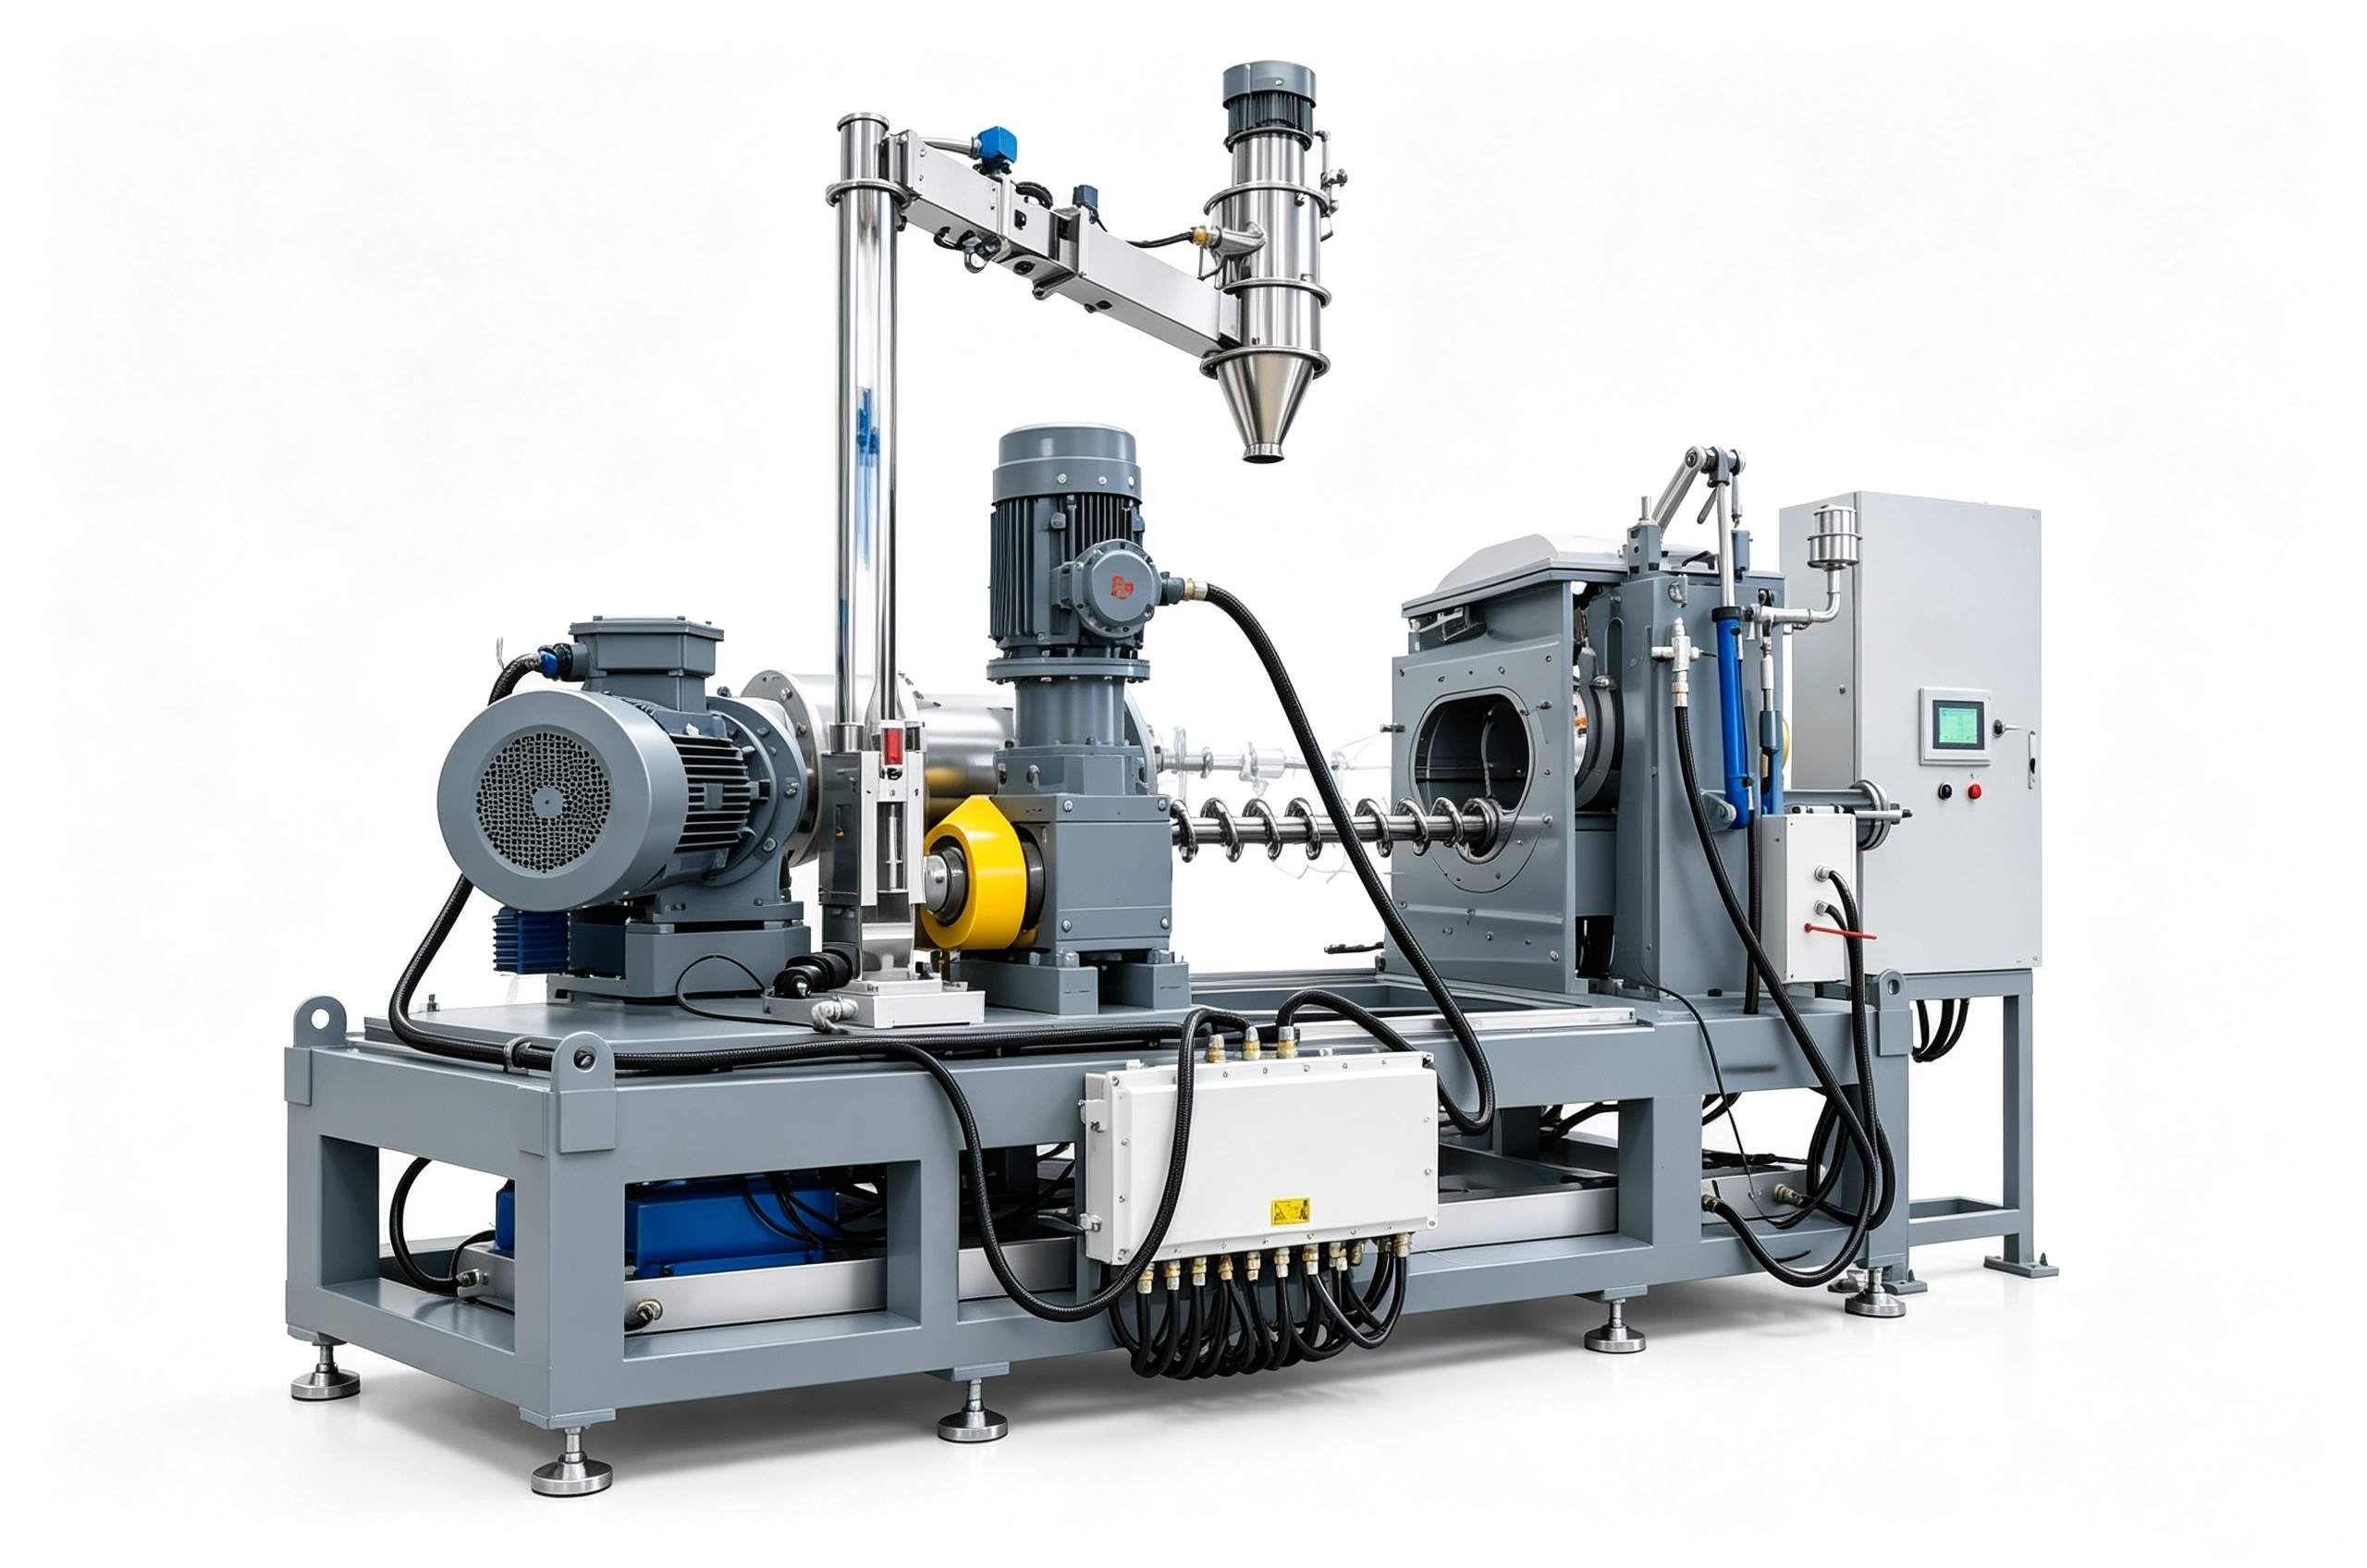
一台可快速清料捏合造粒机与普通机型的差距,主要体现在三处设计上。
卸料方式
卸料角度充分、腔体可整体翻转的机型,物料靠自重排出更彻底,清料时腔体内部直接暴露,需要人工辅助清理的范围小。
接触面与死角处理
腔体内壁与转子表面的抛光等级、拐角是否圆弧过渡、焊缝是否磨平,决定了物料是否容易粘附积存。结构上台阶和窄缝越少,残留点就越少。
快开与辅助设计
快开式腔体、可抽出的转子等设计,能把以小时计的清料过程压缩到开盖即清;部分机型还配有清料辅助机构,减少人工铲料的强度和时间。
清料效率还要靠工艺配合
设备结构决定下限,工艺安排决定实际效果:
- 排产按颜色由深到浅排序,减少彻底清料的次数
- 控制填充系数,过载会加重挂壁和残留
- 清机料温度略高于正常工艺温度,流动性更好,带出残留更彻底
- 固定标准清料步骤和用时,纳入班组培训
这些管理动作投入不大,但对换色频繁的色母粒工厂来说,省下的都是真实产能。
选型时如何核实"快速清料"是否名副其实
宣传口径不等于清料能力,建议现场核实三件事:
- 看卸料后的腔体:要求厂家演示或提供实拍视频,观察可见残留量
- 问清一次完整清料的标准步骤与用时,是否需要拆卸部件
- 对照残留点清单检查结构细节:密封槽、测温孔、焊缝处理
这类设备的差异,最终都体现在这些可验证的细节上。针对换色频繁、多品种小批量的工况,利拿实业支持按配方体系与换产节奏定制清料结构,70多项自主专利可落实到具体设计中。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。