同样标称75L,两台密炼机炼出的电缆料为何差一截
密炼机对比评测,实测填充系数和温控精度才见真章
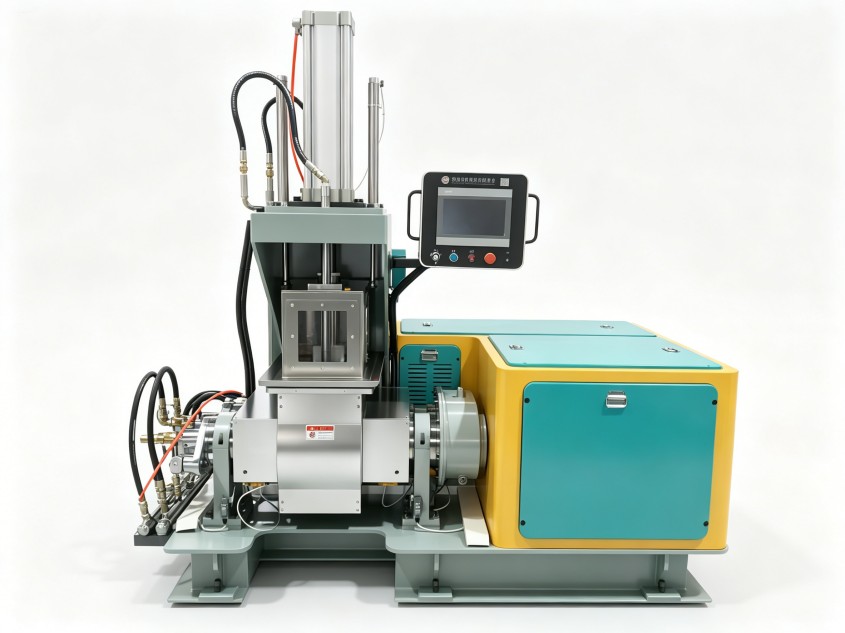
不少电缆料厂家遇到过这种情况:两台标称容积相同的密炼机,一台炼出的料细腻均匀,另一台却总有白点,批次之间黏度忽高忽低,返工和原料损耗随之而来。多数人做密炼机对比评测时习惯先翻参数表,把容积、功率、转速逐项打勾,却忽略了:铭牌数据相同,不代表混炼能力相同。下面从填充系数、温控精度和间隙状态三个维度,给出一套验厂现场可操作的对比方法,帮您看清设备的真实水平。
先统一前提:比的是同工况,不是同铭牌
一次有效的密炼机对比评测,前提是统一变量:同一种电缆料配方、同样的投料重量、相同的工艺设定。如果A设备炼的是软质护套料,B设备炼的是高填充阻燃料,得出的结论没有参考价值。统一工况之后,再重点观察下面三个维度。
填充系数差几个点,分散效果可能差一档
填充系数是实际投料体积与密炼室有效容积的比值。电缆料尤其是阻燃电缆料,氢氧化铝、氢氧化镁等填充剂占比高,对填充系数非常敏感:填充过高,吃粉慢、生热快,容易局部过热;填充过低,剪切不足,白点由此产生。对比时用同一配方、同一重量分别投料,记录吃粉时间、电流曲线和排胶温度,再看胶料表面是否光滑、切面有无干粉。同样标称容积,转子型线和棱峰设计不同,吃粉速度和分散状态会拉开明显差距。
温控精度直接影响批次稳定性
电缆料常用的PVC、EVA、PE基料,温度窗口都比较窄。温度偏高,PVC有分解风险、EVA可能提前交联;温度偏低,胶料黏度大、分散差。对比时别只看控制柜上的显示值,应用测温仪实测排胶胶温,对比显示值与实测值的偏差;再连续炼三到五批,记录每批排胶温度的波动范围。温控系统的水平,体现在波动范围上,而不是某一次的读数。
转子棱峰与密炼室间隙,参数表上看不到的差距
转子棱峰与密炼室内壁之间的间隙,是胶料受到强烈剪切的核心区域。新设备的间隙设计各有差异,更关键的是磨损后的变化:设备使用一段时间后,棱峰磨损、间隙变大,剪切力下降,白点增多,混炼时间被迫拉长。现场可通过电流曲线是否平稳、吃粉是否利落做间接判断,条件允许时用塞尺实测。转子和密炼室的材质与表面硬化处理,直接决定间隙的保持能力。
带料试机要看连续批次,而不是单批表现
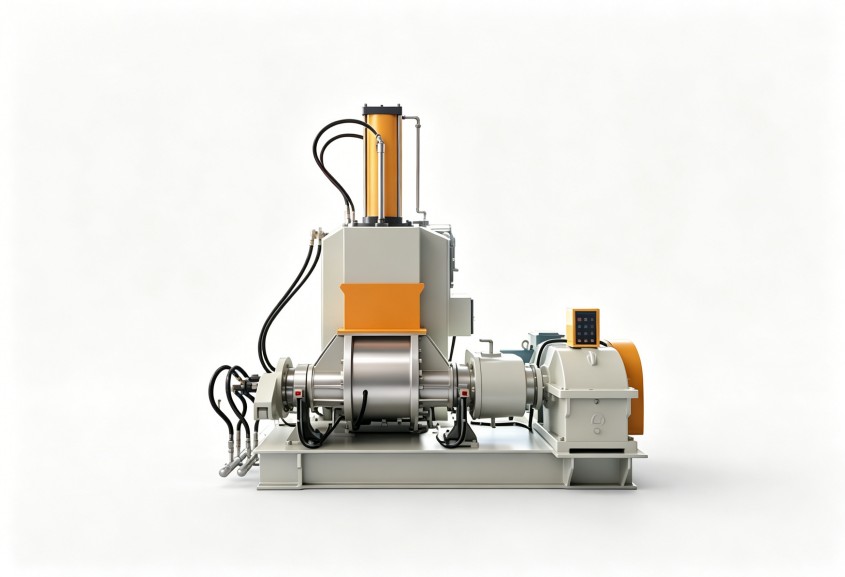
一套完整的密炼机对比评测,不能停留在单批试机:炼一炉、看一眼就下结论,是常见的失误。电缆料生产的真实考验是连续批次的一致性。建议带上自己的配方和填充剂,到厂家现场连续试机多批,测分散、记排胶温度、看能耗,同时评估厂家能否按您的工况调整转子型线、容积配置和自动化程度。利拿实业支持全流程非标定制,并拥有全球本地化售后服务网络,设备后期的间隙维护、工艺调试都能获得持续支持。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。